dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.
Meta Título: Desbarbado criogénico frente a desbarbado manual: coste y eficiencia | PEGE
Meta Descripción: Comparación entre el desbarbado criogénico y manual en cuanto a costo laboral, rendimiento, consistencia y desperdicio. Consulte datos verificados: una planta real que redujo aproximadamente 100 recortadoras manuales a 6, con un período de recuperación de la inversión de 8 a 9 meses y un modelo de costo laboral comprobado.
Resumen del artículo: ¿Debería un fabricante de caucho, una planta de plásticos o una fundición a presión seguir eliminando las rebabas manualmente o invertir en una máquina criogénica desbarbadora? Esta guía compara directamente ambos métodos: cómo funciona cada uno, cuánto cuesta cada uno a volúmenes bajos y altos, y en qué se diferencian en cuanto a consistencia, desperdicio y mano de obra. Incluye un modelo transparente de costes laborales basado en datos salariales oficiales (BLS de EE. UU. y Eurostat), una tabla comparativa, la razón por la que la recuperación de la inversión en la práctica se sitúa en torno a los 8-9 meses en lugar del mínimo teórico, e instalaciones de clientes verificadas, incluyendo una planta de caucho para la industria automotriz de Chongqing que abastece al Grupo Changan, la cual redujo aproximadamente 100 recortadores manuales a una máquina más 5-6 operarios y, tras unos 12 años con otra marca, cambió a una PEGE PG-120T en 2025. Finaliza con un marco práctico de ROI y preguntas frecuentes para que los equipos de compras y operaciones puedan tomar decisiones con sus propios datos. Escrito desde la perspectiva del fabricante: NANJING PEGE TECHNO MACHINE CO., LTD, fabricante de la serie Frozen Shot PG.
El desbarbado manual —operadores que eliminan el desbarbado con cuchillos, tijeras, dispositivos o herramientas manuales— prácticamente no requiere capital y es flexible, pero su costo aumenta directamente con el número de empleados, la calidad varía entre operadores y las geometrías complejas son difíciles de alcanzar. El desbarbado criogénico congela el desbarbado delgado hasta que se vuelve quebradizo y lo elimina con medios de policarbonato de alta velocidad en un ciclo controlado y basado en recetas; requiere inversión de capital más nitrógeno líquido, medios y energía, pero un solo operador puede manejar una máquina que procesa de 150 a 600 kg/día con resultados uniformes y menor desperdicio. Los dos métodos se superponen a medida que aumenta el volumen: en volúmenes de producción regulares, la mano de obra ahorrada por una máquina generalmente recupera su costo en aproximadamente 8 a 9 meses, según instalaciones verificadas de clientes de PEGE. En una planta de caucho automotriz de alto volumen en Chongqing (un proveedor del Grupo Changan), la misma transición redujo un equipo de recorte de aproximadamente 100 personas a una máquina más 5 a 6 operadores (alrededor del 94%); Tras operar con otra marca durante aproximadamente doce años, la empresa se expandió en 2025 con una PEGE PG-120T, valorándola positivamente en cuanto a rendimiento, eficiencia y acabado. El desbarbado manual sigue siendo la opción más lógica para volúmenes muy bajos o irregulares, para piezas con bordes realmente frágiles y para algunos materiales que no se fragilizan de forma limpia.
• El desbarbado manual es un coste proporcional a la mano de obra: a mayor número de piezas, mayor será la cantidad de trabajadores. El desbarbado criogénico es un modelo de costes de capital más costes operativos, cuyo coste por pieza disminuye a medida que aumenta la utilización.
• Una máquina criogénica es operada por un solo operario y ofrece una consistencia controlada entre lotes, siguiendo una receta predefinida; la calidad del recorte manual depende del operario.
• El nitrógeno líquido, los soportes de policarbonato y la energía eléctrica son costes recurrentes reales; representan la diferencia entre el periodo de recuperación teórico "solo mano de obra" y el periodo de recuperación verificado de aproximadamente 8 a 9 meses que se observa en las fábricas reales.
• Un caso documentado en la industria automotriz muestra el extremo de este efecto: aproximadamente 100 operarios de recorte manual fueron reemplazados por una máquina más 5 o 6 personas, con una producción de alrededor de 35 millones de piezas al año.
• El desbarbado criogénico no elimina por completo el trabajo manual: la inspección, la clasificación y los retoques ocasionales en las piezas difíciles suelen mantenerse.
• El desbarbado manual sigue siendo la mejor opción para volúmenes inferiores a 50-100 kg/día o para demandas irregulares; un taller de desbarbado es la opción intermedia entre ambas.
El desbarbado manual consiste en que los operarios eliminen el material sobrante en las líneas de separación, compuertas y ventilaciones utilizando herramientas manuales: cuchillas de recorte, tijeras, hojas, dispositivos de fijación o, en ocasiones, un dispositivo giratorio contra una hoja fija. No requiere prácticamente ninguna inversión más allá de las herramientas y un banco de trabajo, puede comenzar de inmediato y un operario cualificado puede adaptarse a casi cualquier forma de pieza.
Sus limitaciones son estructurales:
• El coste aumenta linealmente con el volumen. Cada kilogramo adicional de piezas requiere horas adicionales de operario; no hay economías de escala.
• Los resultados varían. La calidad del acabado depende de la habilidad del operario, su fatiga y la rotación de personal, por lo que dos lotes —o dos piezas del mismo lote— pueden tener un aspecto diferente.
• Riesgo de daños. En caucho elástico y plásticos blandos, una cuchilla puede tirar, estirar, mellar o rasgar el cuerpo de la pieza en lugar de solo la rebaba, lo que genera desperdicio y requiere una nueva inspección.
• Limitaciones geométricas. Los socavados, los agujeros ciegos, las nervaduras delgadas y las líneas de separación intrincadas son difíciles o imposibles de alcanzar a mano.
• Riesgo en el mercado laboral. En muchas regiones, cada vez es más difícil contratar y retener trabajadores para tareas repetitivas de poda.
El desbarbado manual se suele encontrar en talleres pequeños, en producciones de bajo volumen y alta variedad, y como paso de retoque secundario después de un proceso automatizado.
El desbarbado criogénico utiliza nitrógeno líquido para enfriar las piezas hasta que la fina capa de rebaba se vuelve quebradiza, mientras que el cuerpo más grueso de la pieza conserva su resistencia. A continuación, una rueda de alta velocidad proyecta partículas de policarbonato sobre las piezas en movimiento, eliminando la rebaba quebradiza sin que las herramientas de corte entren en contacto con la pieza. La temperatura, el tiempo de ciclo, el tamaño de las partículas, la velocidad de la explosión y la velocidad del cañón se almacenan como recetas, de modo que la misma pieza se procesa de forma idéntica en cada ocasión.
Para una explicación completa de la secuencia de enfriamiento y voladura, consulte nuestro artículo. ¿Cómo funciona una máquina de desbarbado criogénico?
El proceso es adecuado para la mayoría de los cauchos de moldeo, plásticos de ingeniería con cargas (como PA+GF, PC+GF, POM, PPS, PEEK y elastómeros termoplásticos) y piezas fundidas de zinc/magnesio, pero no para todos los materiales. Para consultar la lista completa de materiales, vea nuestra guía de materiales.
Factor | Desbarbado criogénico | Desprogramación manual |
Inversión inicial | Compra e instalación de la máquina (una máquina compacta cuesta a partir de unos 25.000 dólares estadounidenses). | Mínimo (herramientas manuales, bancos de trabajo) |
Coste principal recurrente | Nitrógeno líquido, soporte de policarbonato, alimentación eléctrica, 1 operador | Mano de obra directa: aumenta en función del volumen. |
Mano de obra por turno | 1 operador carga/ejecuta/descarga | Varias recortadoras (a menudo docenas en grandes cantidades) |
Consistencia | Receta controlada, idéntica en cada lote | Dependiente del operador, variable |
Daños en la superficie/sellado | Ninguno cuando los parámetros son correctos; solo se elimina el flash. | Riesgo de rasgaduras, desgarros y estiramiento |
Geometrías complejas | El sistema de transferencia de material de 360° alcanza socavaduras, agujeros y líneas de separación finas. | Acceso limitado; lento en las partes más complejas. |
Rendimiento | 150–600 kg/día dependiendo del modelo | Lento; limitado por el número de empleados. |
Tasa de desecho | Mínimo | Más alto; aumenta con la fatiga y la rotación. |
Mejor ajuste | Regular, de volumen medio a alto; piezas de calidad crítica | Volumen bajo/irregular; piezas frágiles o inadecuadas |
La principal diferencia económica radica en cómo se comporta el coste a medida que aumenta el volumen de producción.
• El desbarbado manual es un costo variable que depende de la mano de obra. Si la producción se duplica, la mano de obra para el recorte también se duplica aproximadamente. No hay margen de maniobra: un mayor volumen nunca reduce el costo del recorte de cada pieza.
El desbarbado criogénico se basa en un modelo de costos fijos más costos operativos. La compra de la máquina es fija; el nitrógeno líquido, el medio filtrante y la energía aumentan con la producción, pero la mano de obra no: un solo operario supervisa la máquina independientemente de si está a media o a plena carga. A medida que aumenta la utilización, el costo fijo de la máquina se distribuye entre más piezas, por lo que el costo por pieza disminuye.
Por eso, la comparación suele favorecer el trabajo manual en volúmenes muy bajos y el trabajo con máquinas en volúmenes de producción regulares, y por eso la decisión debe basarse en la producción diaria y el coste de la mano de obra local, en lugar de solo en el precio de la máquina.
Para conocer los precios de las máquinas según su capacidad, consulte nuestra guía de precios.
El nitrógeno líquido y los materiales filtrantes son los costes en los que la gente se centra, pero el coste del recorte manual reside en la mano de obra, y la cifra más útil es el coste anual total de un recortador en su región.
Utilizando cifras salariales oficiales (Estadísticas de Empleo y Salarios Ocupacionales de la Oficina de Estadísticas Laborales de EE. UU., mediana de 2025 para trabajadores manuales/manipuladores de materiales de 19,35 USD/hora; y coste laboral por hora de Eurostat 2025 para Hungría de 15,2 €/hora) durante 8 horas × 250 días laborables:
Región (origen) | Coste laboral anual por recortadora manual |
Estados Unidos (BLS, 2025) | ~US$38.700 |
Hungría (Eurostat, 2025) | ~30.400 € |
Si una máquina reemplaza a las recortadoras manuales y es operada por un solo operario contratado, el ahorro bruto anual en mano de obra antes de cualquier costo operativo de la máquina es:
Recortadoras reemplazadas | Ahorro en EE. UU. (BLS) | Ahorro húngaro (Eurostat) |
10 | ~US$348.300 | ~273.600 € |
20 | ~US$735.300 | ~€577.600 |
40 | ~US$1.509.300 | ~1.185.600 € |
Estas son cifras brutas de mano de obra. Muestran por qué el incentivo para automatizar es grande, pero no deben interpretarse como ahorros disponibles, ya que aún no se han descontado los costos que se indican a continuación.
Fuentes salariales: Oficina de Estadísticas Laborales de EE. UU., OEWS 2025; costos laborales por hora de Eurostat, 2025. Los costos laborales incluyen las contribuciones sociales del empleador cuando Eurostat lo indica. Los niveles salariales locales y las contribuciones del empleador varían; utilice sus propias cifras de nómina.
Un cálculo que divide una máquina de aproximadamente 30 000 dólares estadounidenses entre el ahorro bruto en mano de obra mencionado anteriormente sugeriría un retorno de la inversión en menos de un mes. Las fábricas reales no logran eso, y es importante ser honestos sobre el porqué:
1. Costo del nitrógeno líquido. El LN₂ se suministra a diferentes precios en cada región y se consume en cada ciclo. Este es el mayor costo operativo del proceso.
2. Material filtrante de policarbonato. Este material es reutilizable durante unos cientos de ciclos, pero se consume y se reemplaza con el tiempo.
3. Alimentación y mantenimiento. Carga eléctrica (4–9 kW según el modelo) más piezas de desgaste y mantenimiento rutinario.
4. Mano de obra residual. Las piezas aún necesitan inspección y clasificación, y una minoría de las piezas más difíciles pueden requerir retoques menores. Las plantas rara vez eliminan la totalidad de la plantilla teórica de poda el primer día.
5. Costo de adquisición y puesta en marcha. El envío, los aranceles de importación, la instalación y un período inicial de aprendizaje aumentan la inversión efectiva.
Una vez incluidos estos factores, el período de recuperación de la inversión que documentan los clientes reales de PEGE es de aproximadamente 8 a 9 meses. Esa cifra verificada —no la cifra teórica que solo contempla el costo de la mano de obra— es la que debe servir de base para elaborar un presupuesto.
La fórmula general de recuperación de la inversión es:
Período de recuperación (meses) = (Precio de la máquina + instalación) ÷ [(costo laboral mensual de los trabajadores reemplazados) − (LN₂ mensual + medios + energía + mantenimiento + mano de obra residual)] × 12
El aislamiento optimizado y la circulación de fluidos a presión negativa de PEGE reducen el consumo de LN₂ entre un 15 % y un 20 % en comparación con máquinas similares de marcas extranjeras, lo que acorta el período de amortización, ya que el LN₂ es el término más importante en el denominador.
Estas instalaciones de PEGE Frozen Shot sustituyen el recorte manual a diferentes escalas:
Cliente | País | Modelo | Producción diaria | Período de recuperación de la inversión |
Skellerup | Nueva Zelanda | PG-60T | 150 kg/día | ~9 meses |
Pagum | Polonia | PG-120T | 300 kg/día | ~9 meses |
Polytek | EE.UU | PG-150T | 500 kg/día | ~8 meses |
Observe que el período de recuperación de la inversión se mantiene en un rango similar incluso a medida que aumenta la producción y el tamaño de la máquina: una máquina más grande cuesta más, pero también desplaza a más mano de obra de recorte.
Consideremos un fabricante de piezas de caucho para automóviles bien establecido en Chongqing y proveedor de larga data del Grupo Automotriz Changan (nombre omitido a petición suya). Moldea tapas de orificios de sellado de EPDM a un ritmo de aproximadamente 35 millones de piezas por año. Después de una primera prueba piloto de procesamiento criogénico subcontratado y de reducir su rebaba (de ~0,25 mm a ~0,10 mm), la empresa adquirió internamente una máquina criogénica de desbarbado de 120 L (de otra marca) en 2013. El resultado:
• La plantilla de recortadores se redujo de unas 100 personas a una máquina más 5 o 6 operarios, lo que supone una reducción de aproximadamente el 94 % (unos 3,99 millones de RMB / ≈0,56 millones de dólares estadounidenses de ahorro bruto en mano de obra al año, según la estimación salarial del cliente).
• La producción aumentó de aproximadamente 26 millones a aproximadamente 35 millones de piezas (+32–35%), con un ahorro de aproximadamente 42 toneladas/año de EPDM y una reducción del coste de procesamiento de 8,62 RMB/kg a 3,35 RMB/kg.
• Ahorro anual total y valor añadido: aproximadamente 10,2 millones de RMB (≈1,44 millones de dólares estadounidenses).
En 2025, tras aproximadamente doce años utilizando la marca original, la empresa amplió su capacidad y adquirió una PEGE Frozen Shot PG-120T. Informa de una clara mejora con respecto a su máquina anterior: mayor rendimiento y capacidad, mayor eficiencia y mejores resultados de desbarbado, más uniformes y con menos retrabajo. (El estudio de caso completo, que incluye el desglose de los costes operativos, se publica por separado).
Esto demuestra que, a volúmenes muy altos, el impacto en la mano de obra no es marginal: una sola línea criogénica puede reemplazar a todo un departamento de recorte. Y cuando un comprador con 12 años de experiencia práctica elige PEGE para su próxima máquina y la valora positivamente en capacidad, eficiencia y acabado, ese cambio se basa en un rendimiento medido. La razón por la que estas plantas aún reportan un retorno de la inversión medido en lugar de un retorno instantáneo son los costos recurrentes de nitrógeno líquido, medios de procesamiento, energía y mano de obra residual detallados anteriormente.
La comparación a menudo se plantea únicamente como "precio de la máquina frente a salarios", pero las diferencias de calidad también afectan al modelo de costes:
• Rebabas generadas por herramientas manuales. Las superficies de sellado melladas y los bordes rasgados convierten las piezas moldeadas en chatarra y requieren una nueva inspección. Los ciclos criogénicos eliminan las rebabas sin que el filo de corte entre en contacto con la pieza, lo que reduce esta pérdida.
• La consistencia como factor de ahorro de costes. Los parámetros almacenados en la receta eliminan la variación entre lotes, lo que reduce el tiempo de inspección y facilita las auditorías de calidad y la trazabilidad para los clientes.
• Acceso a zonas difíciles. El medio filtrante llega a socavados y líneas de separación finas a las que el trabajo manual simplemente no puede llegar, por lo que las piezas que son caras o imposibles de recortar manualmente se vuelven prácticas.
• Previsibilidad del rendimiento. El ciclo y la carga de una máquina son predecibles; el rendimiento del recorte manual fluctúa según la dotación de personal y la fatiga, lo que dificulta la planificación de la producción.
Para obtener información detallada sobre las ventajas en cuanto a calidad de los componentes de caucho, consulte nuestro artículo sobre los beneficios del desbarbado criogénico para piezas de caucho.
El desbarbado criogénico no siempre es la solución. En estas situaciones, siga utilizando el trabajo manual o contrate un servicio especializado:
• Volumen muy bajo o irregular. Si el volumen es inferior a unos 50-100 kg/día, o si la demanda es impredecible, es posible que la máquina no se utilice lo suficiente como para justificar la compra.
• Materiales inadecuados. Algunos materiales no se fragilizan de forma limpia o son demasiado blandos/poco rellenos para obtener resultados uniformes; confirme la idoneidad del material antes de asumir que el proceso es aplicable.
• Bordes frágiles y estructuras delicadas. Las piezas con características delgadas realmente vulnerables requieren una evaluación cuidadosa en lugar de un ciclo estándar.
• La silicona (VMQ) es un caso especial. Es el caucho más difícil de desbarbar; el éxito depende de piezas redondeadas sin bordes frágiles, rebabas muy finas y antiadherentes, temperaturas inferiores a -110 °C y un alto consumo de nitrógeno líquido (LN₂). Siempre realice pruebas con muestras antes de dar por sentado que funcionará.
• Falta de presupuesto e infraestructura. Si no se dispone de suministro de nitrógeno líquido o de capital, el trabajo manual o un servicio externo son la opción más práctica.
La opción intermedia: un servicio de desbarbado. En Norteamérica y Europa, los talleres especializados procesan las piezas a cambio de una tarifa, utilizando sus propias máquinas. Esto evita la inversión inicial en volúmenes bajos; la opción de adquirir una máquina propia se vuelve más costosa cuando el volumen de producción regular hace que el servicio por pieza sea más caro que la producción interna.
Reúna esta información antes de solicitar presupuestos:
1. Producción diaria/semanal en kg y su constancia a lo largo del año.
2. Número actual de empleados en proceso de recorte y coste total de la mano de obra local.
3. Mezcla de piezas: materiales, rango de tamaño de las piezas y estado del rebaba.
4. Precio del nitrógeno líquido a domicilio y planes de suministro previstos.
5. Puntos débiles en materia de calidad: tasa actual de desperdicio, tiempo de reinspección y quejas de los clientes sobre la calidad.
6. Si existen piezas que no se puedan recortar bien a mano en la actualidad.
Luego, compare los escenarios durante el mismo período: continuar con el trabajo manual; contratar un servicio externo; o comprar una máquina del tamaño adecuado para su producción. Un fabricante de confianza debería ayudarle a dimensionar la máquina, proporcionarle una guía de parámetros realista y, lo que es fundamental, realizar una prueba con sus piezas reales antes de que se comprometa.
1. ¿Es el desbarbado criogénico más económico por pieza que el desbarbado manual?
En volúmenes de producción regulares, sí. El costo del recorte manual se basa principalmente en la mano de obra del operario y no disminuye con el aumento del volumen; una máquina criogénica utiliza un operario, nitrógeno líquido, medios de corte y energía, y su costo por pieza disminuye a medida que aumenta su utilización. En volúmenes muy bajos o irregulares, el trabajo manual o un servicio de desbarbado suele ser más económico, ya que la máquina no se utiliza a pleno rendimiento.
2. ¿Cuál es el período real de recuperación de la inversión en una máquina de desbarbado criogénico?
Según las instalaciones verificadas de PEGE, el retorno de la inversión se sitúa en torno a los 8-9 meses para diferentes tamaños de máquina; por ejemplo, 150 kg/día en una PG-60T en Nueva Zelanda, 300 kg/día en una PG-120T en Polonia y 500 kg/día en una PG-150T en EE. UU. En una planta automotriz de alto volumen en Chongqing, la transición fue aún más allá, sustituyendo a unos 100 operarios de desbroce manuales por una máquina y entre 5 y 6 operarios. Tras unos 12 años con otra marca, ese cliente optó por una PEGE PG-120T en 2025, alegando mayor productividad, eficiencia y mejores resultados. El retorno de la inversión exacto depende de los salarios locales, el precio del LN₂, la utilización y el número real de operarios de desbroce sustituidos.
3. ¿Qué costes recurrentes añade el proceso criogénico que no tenga el manual?
El nitrógeno líquido representa el mayor costo, seguido del policarbonato (que se reemplaza después de unos cientos de ciclos), la electricidad (de 4 a 9 kW, según el modelo) y el mantenimiento de las piezas de desgaste. Estos costos deben restarse del ahorro en mano de obra al calcular el período de recuperación de la inversión; ignorarlos produce una estimación de recuperación irrealmente corta.
4. ¿Una máquina criogénica elimina por completo el trabajo manual de desbarbado?
Por lo general, no es 100%. Un solo operario maneja la máquina en lugar de docenas de operarios de recorte, pero las piezas aún requieren inspección y clasificación, y una minoría de piezas difíciles pueden necesitar retoques menores. En el caso documentado del sector automotriz, se mantuvieron entre 5 y 6 personas trabajando junto a la máquina. Planificar una pequeña cantidad de trabajo manual residual permite obtener un retorno de la inversión más preciso.
5. ¿A partir de qué volumen de producción tiene sentido comprar una máquina?
Un punto de equilibrio común se sitúa entre 50 y 100 kg/día de producción constante, pero depende en gran medida del coste de la mano de obra local y del precio del LN₂. Por debajo de ese nivel, o con una demanda irregular, un taller de desbarbado evita la inversión inicial; por encima, la inversión suele amortizarse en cuestión de meses. Una prueba piloto y un cálculo con sus propios datos son la forma más fiable de confirmarlo.
6. ¿El desbarbado criogénico reduce los residuos en comparación con el recorte manual?
Sí, en la mayoría de los casos. Los cuchillos manuales pueden mellar, estirar o rasgar las piezas elásticas; los ciclos criogénicos eliminan únicamente la capa quebradiza con un medio de policarbonato, dejando intactas las superficies de sellado y las dimensiones. El control de la receta también elimina la variabilidad entre operarios, reduciendo la necesidad de reinspección.
7. ¿Qué datos necesito para calcular mi propio retorno de la inversión (ROI)?
Su producción constante en kg/día, el número actual de operarios de recorte y el salario local completo, el precio de entrega del nitrógeno líquido, la combinación de piezas y materiales, y su tasa actual de desperdicio y reinspección. Incorpore estos datos a la fórmula de recuperación de la inversión que se presenta en este artículo, o solicite a PEGE que le ayude a modelar los escenarios y a realizar una prueba de muestra gratuita con sus piezas.
• Máquina de desbarbado criogénico PG-40T — Modelo compacto de 40 L para lotes pequeños e I+D (150–200 kg/día)
• Máquina de desbarbado criogénico PG-60T — Modelo versátil de 60 L para la producción mixta de caucho y plástico (200–250 kg/día)
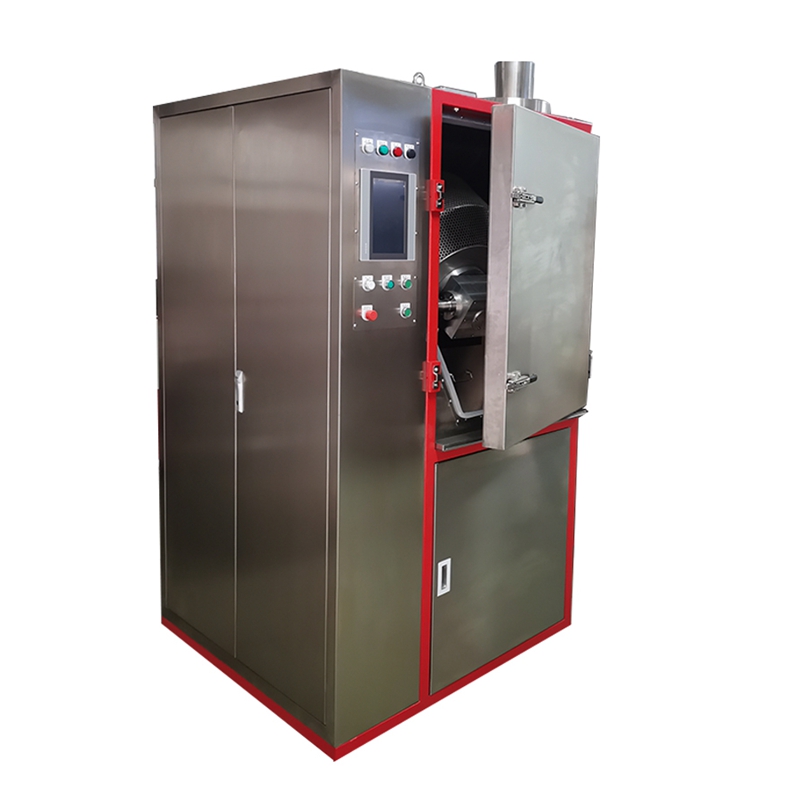
• Máquina de desbarbado criogénico PG-80T — Máquina de trabajo de 80 L con rueda de granallado de 300 mm (250–300 kg/día)
• Máquina de desbarbado criogénico PG-120T — Modelo de alta capacidad de 120 L con rueda de 350 mm (400–500 kg/día)
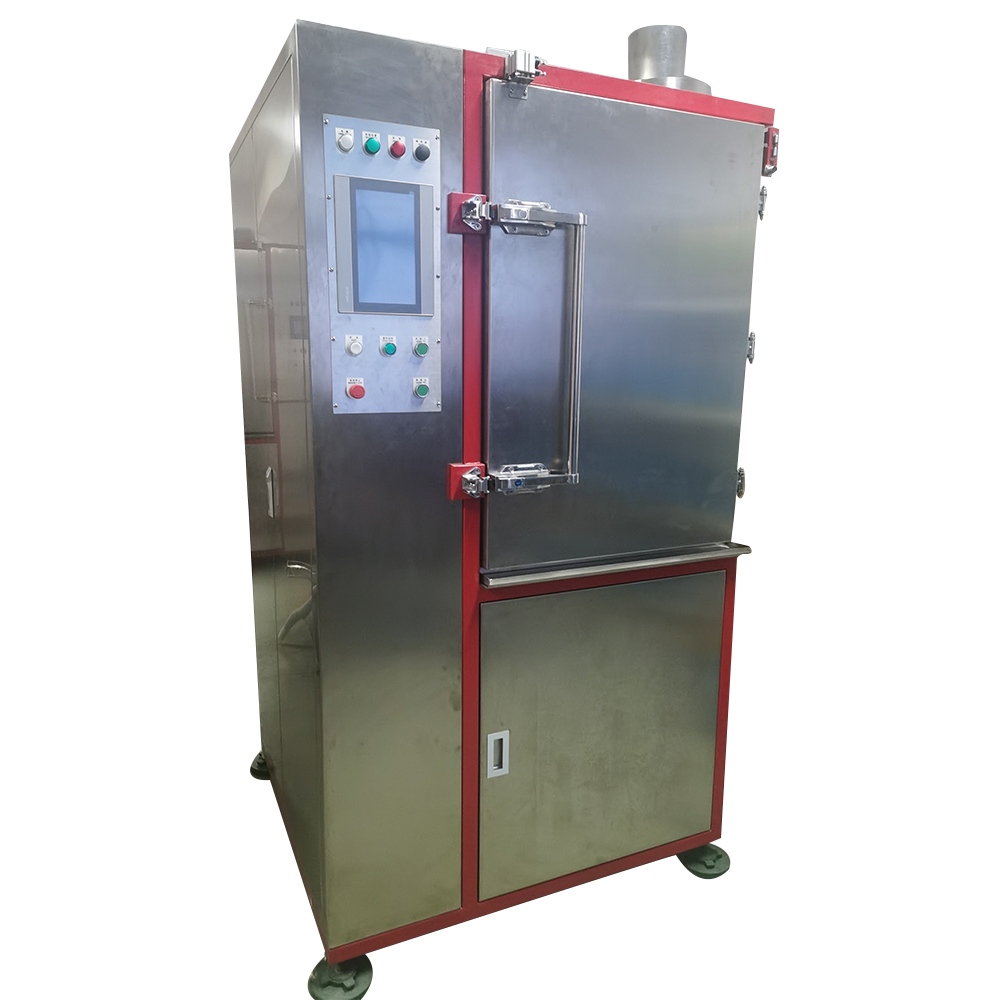
• Máquina desbarbadora criogénica PG-150T — Modelo más grande de 150 L para moldeo de alto volumen (500–600 kg/día)
• Gama completa: Serie de máquinas de desbarbado criogénico PEGE
NANJING PEGE TECHNO MACHINE CO., LTD es un fabricante especializado en máquinas criogénicas de desbarbado y desbarbado —la serie Frozen Shot PG— con 15 años de experiencia en desbarbado criogénico. Cada máquina PEGE utiliza una construcción completa de acero inoxidable SUS304, un rango de enfriamiento de −130 °C a +50 °C, ruedas de granallado de 250–350 mm que funcionan de 3000–7200 rpm, componentes eléctricos de marca (Mitsubishi/Siemens/Schneider) y una HMI de 15 pulgadas con almacenamiento de recetas y registro de parámetros. El aislamiento optimizado y la circulación de medios a presión negativa reducen el consumo de nitrógeno líquido entre un 15 % y un 20 % en comparación con máquinas similares de marcas extranjeras, lo que mejora directamente el retorno de la inversión. Los equipos PEGE se han entregado a clientes en más de 15 países, respaldados por la certificación CE, una garantía gratuita de 1 año, servicio posventa de por vida y respuesta en inglés en 24 horas.
Ya sea que necesite reemplazar una línea de poda con docenas de trabajadores, evaluar un servicio frente a la compra de equipos o trabajar con piezas que no se pueden podar a mano, PEGE puede dimensionar el modelo adecuado y realizar una prueba de muestra gratuita en sus piezas antes de que realice el pedido.
📩 [Contacta hoy mismo con PEGE](https://www.pegedeflashing.com/contact-us) para obtener una recomendación de máquina, una prueba gratuita de desbarbado de tus piezas y un presupuesto; te responderemos en 24 horas.
Estamos en línea 7*24 horas para responder a todas sus preguntas


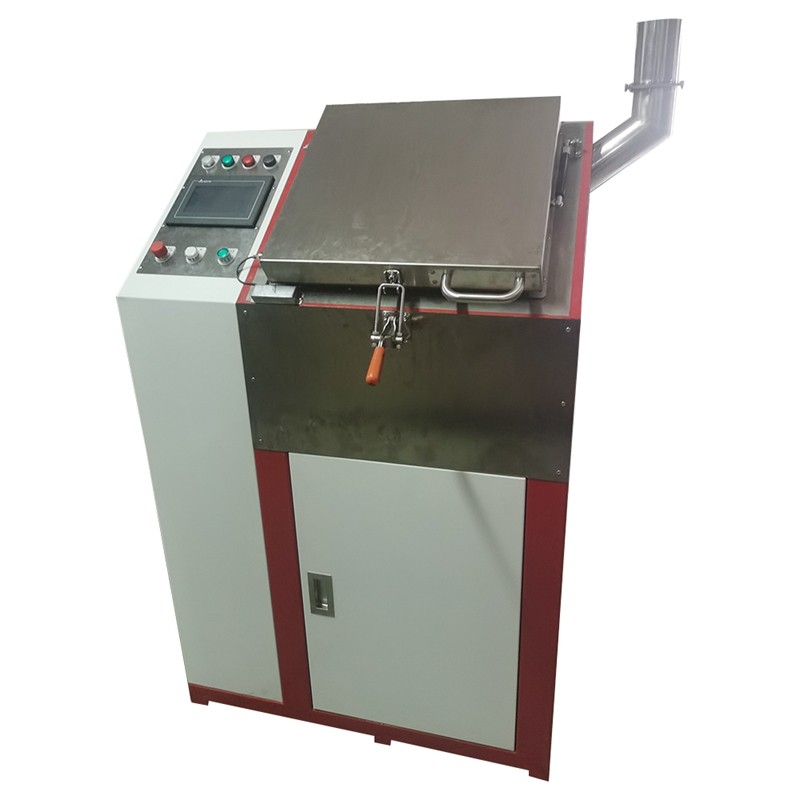 Máquina de desbarbado criogénico PG-40T
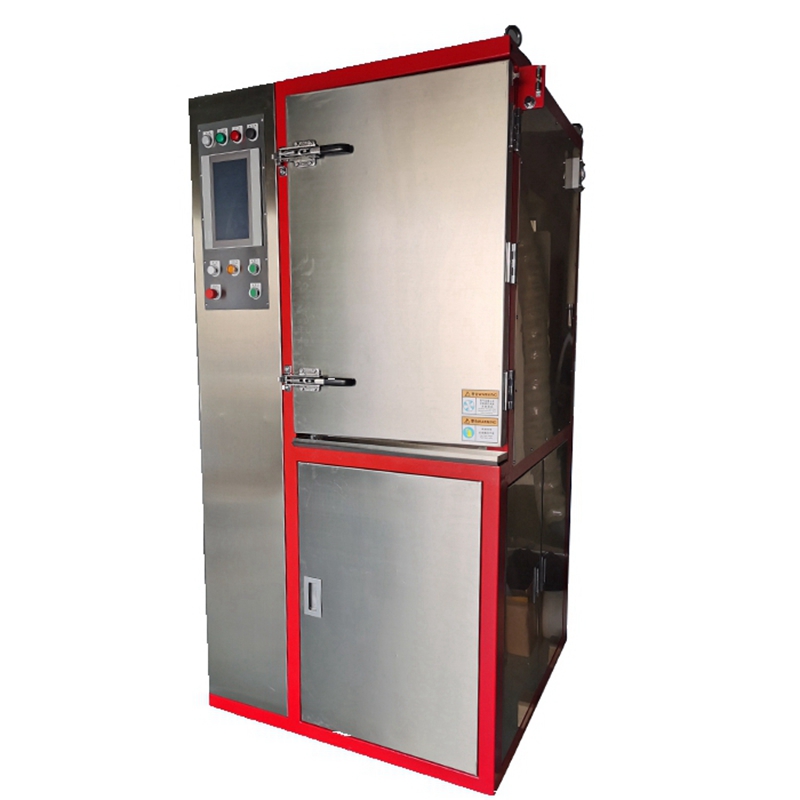 Máquina de desbarbado criogénico PG-60T
 Máquina de desbarbado criogénico PG-80T
 Máquina de desbarbado criogénico PG-120T
 Máquina desbarbadora criogénica PG-150T
 Máquina cortadora de juntas de lavadora de mandril al vacíoPG-YAQ-1S
 Desbarbadora de nitrógeno de China PG-40T
 Máquina automática de desbarbado criogénico de piezas de caucho
 Máquina cortadora de mandril al vacío
 Nanjing Pege Frozen Shot Desbarbador criogénico Desbarbado de piezas de plástico
Máquina cortadora de juntas de mandril al vacío
 Máquina de desbarbado de granallado de nitrógeno líquido


 English
 français
 español
 Soporta red IPv6