dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.
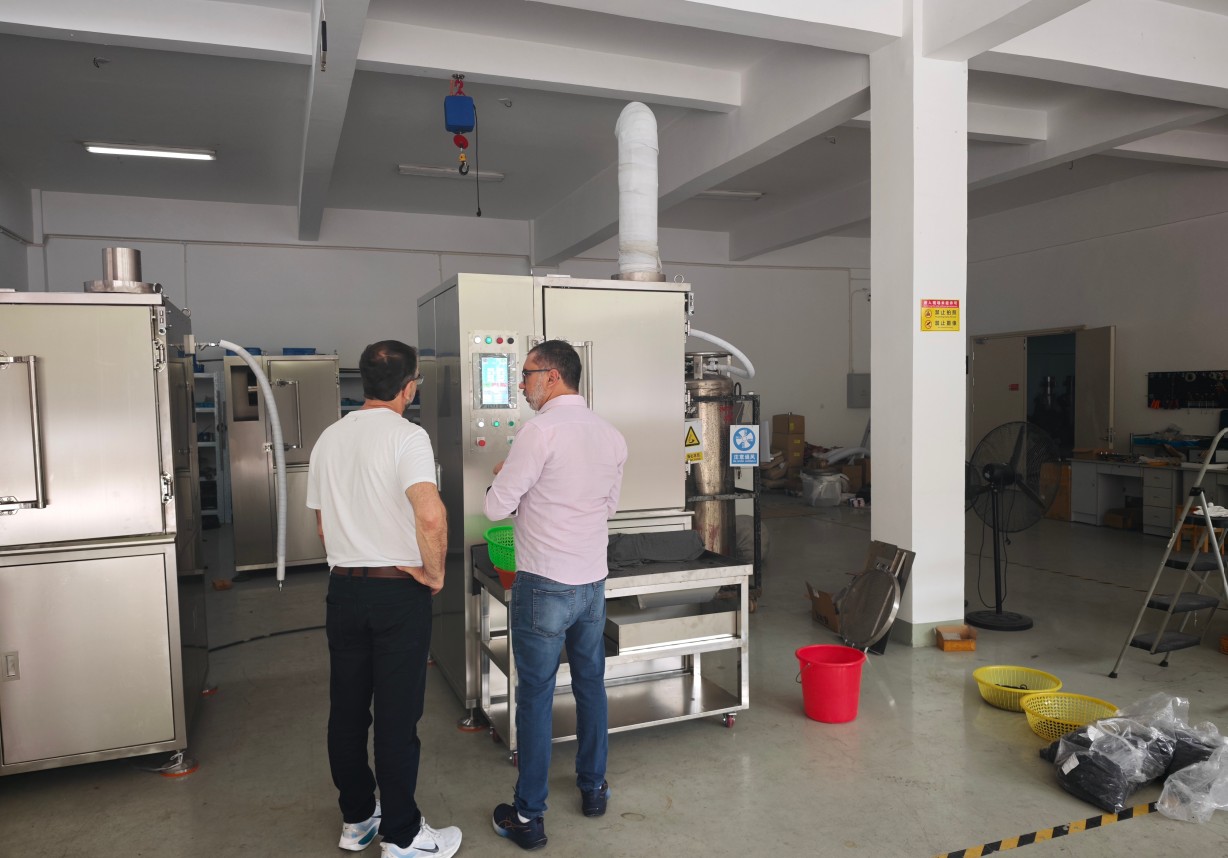
Un cliente brasileño visita la fábrica de PEGE: Prueba exitosa de desbarbado criogénico de juntas tóricas en PG-120T. NANJING, China — 21 de septiembre de 2026 — Una delegación de un fabricante brasileño de productos de caucho visitó esta semana NANJING PEGE TECHNO MACHINE CO., LTD para realizar una prueba in situ de desbarbado criogénico de sus productos de juntas tóricas. El cliente llevó sus juntas tóricas al taller de pruebas de PEGE, donde las piezas fueron procesadas en la máquina criogénica de desbarbado Frozen Shot PG-120T de 120 litros de la empresa. El ensayo se realizó con una carga de lote de 7 kg, una temperatura de procesamiento de -70 °C, un tiempo de ciclo de 8 minutos, una velocidad de la rueda de lanzamiento de 6.500 rpm con una velocidad de la cesta de 20 rpm, utilizando un medio de desbarbado de 1,0 mm. Los resultados fueron impresionantes: las rebabas se eliminaron de forma limpia y uniforme en todo el lote, sin dañar las superficies de sellado ni las dimensiones de las juntas tóricas. El cliente revisó las piezas terminadas inmediatamente después de la prueba y expresó su gran satisfacción tanto con la calidad del desbarbado como con el rendimiento de la máquina. Tras la exitosa prueba, la delegación mostró gran interés en la PG-120T, el modelo de desbarbado criogénico de capacidad media a alta de PEGE, ampliamente utilizado para sellos, juntas tóricas y otras piezas de caucho moldeadas. El cliente indicó que discutiría el momento de la compra con su junta directiva una vez que regresara a Brasil. PEGE ofrece a los posibles compradores de todo el mundo pruebas de muestras gratuitas en sus instalaciones de Nanjing, lo que permite a los clientes verificar los parámetros del proceso y los resultados del desbarbado en sus propias piezas antes de tomar una decisión sobre el equipo. Acerca de NANJING PEGE TECHNO MACHINE CO., LTD.PEGE es un fabricante chino de máquinas de desbarbado criogénico y alimentadores por pérdida de peso, con 15 años de experiencia en tecnología de desbarbado criogénico. Sus máquinas de la serie Frozen Shot PG se exportan a más de 15 países y se utilizan en las industrias automotriz, electrónica, de electrodomésticos y médica. Contacto:• Sitio web: www.pegedeflashing.com• Correo electrónico: pan_cunsong@pegedeflashing.com• Teléfono / WhatsApp: +86 132 6071 3283
LEE MAS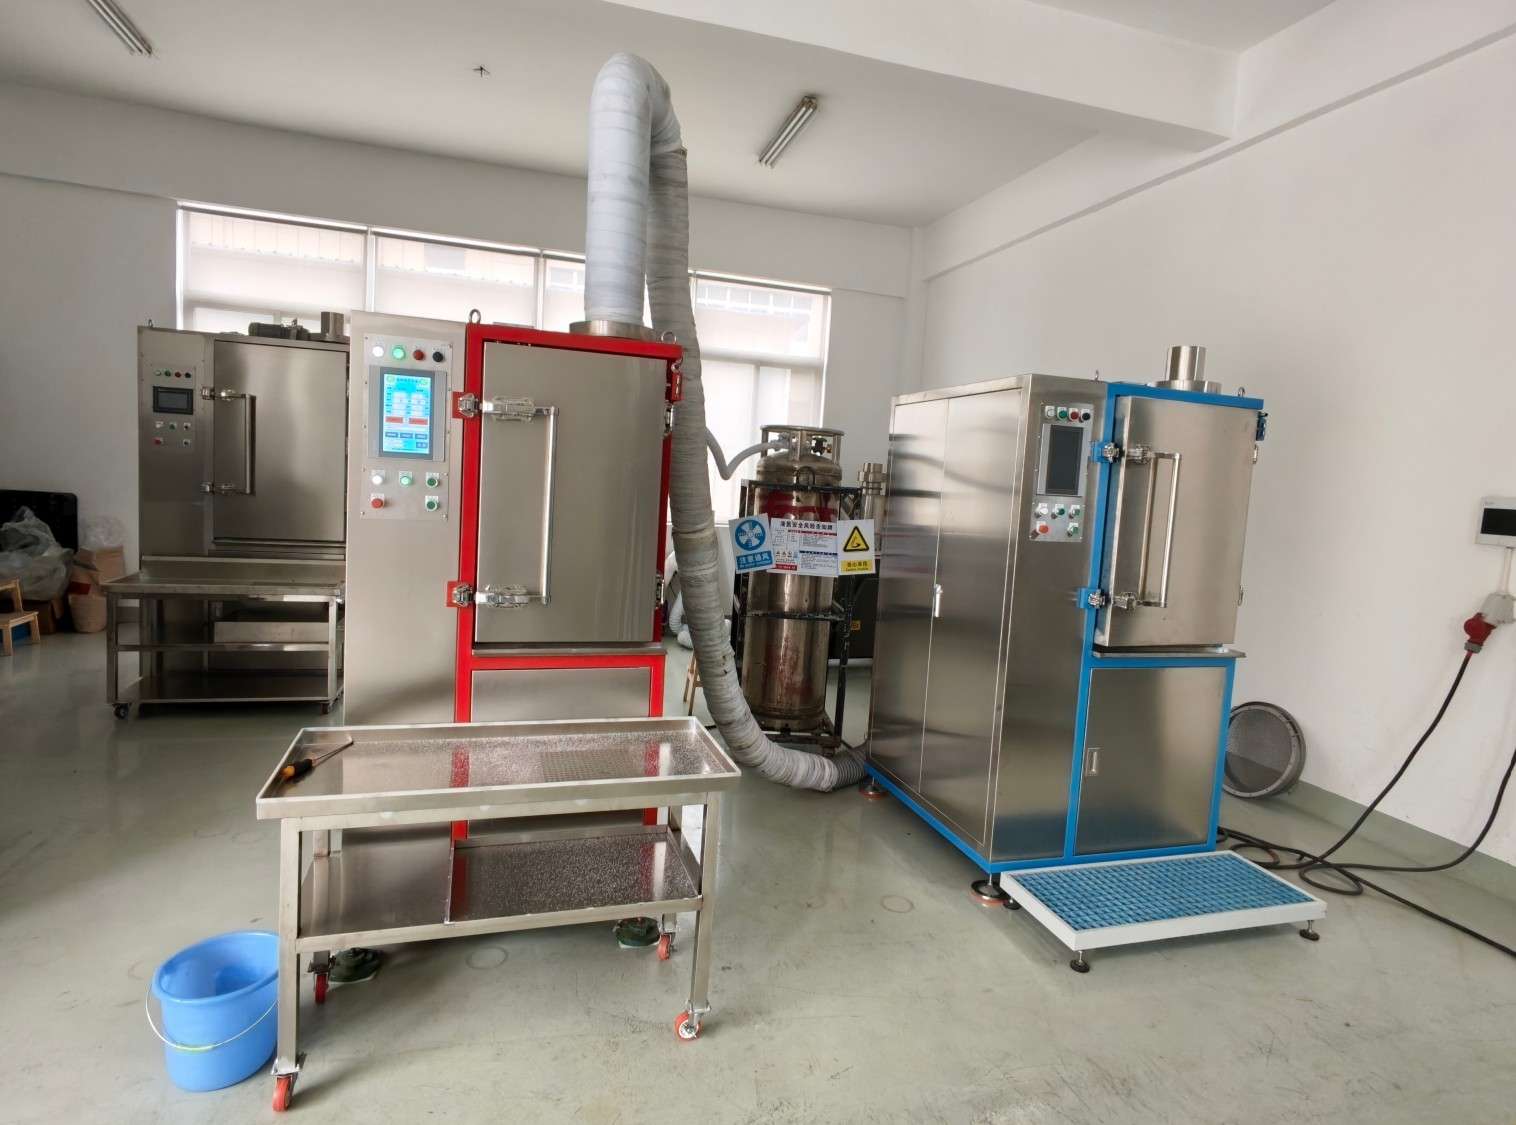
Desbarbado criogénico frente a desbarbado manual: comparación de costes, eficiencia y calidad (2026) Meta Título: Desbarbado criogénico frente a desbarbado manual: coste y eficiencia | PEGEMeta Descripción: Comparación entre el desbarbado criogénico y manual en cuanto a costo laboral, rendimiento, consistencia y desperdicio. Consulte datos verificados: una planta real que redujo aproximadamente 100 recortadoras manuales a 6, con un período de recuperación de la inversión de 8 a 9 meses y un modelo de costo laboral comprobado. Resumen del artículo: ¿Debería un fabricante de caucho, una planta de plásticos o una fundición a presión seguir eliminando las rebabas manualmente o invertir en una máquina criogénica desbarbadora? Esta guía compara directamente ambos métodos: cómo funciona cada uno, cuánto cuesta cada uno a volúmenes bajos y altos, y en qué se diferencian en cuanto a consistencia, desperdicio y mano de obra. Incluye un modelo transparente de costes laborales basado en datos salariales oficiales (BLS de EE. UU. y Eurostat), una tabla comparativa, la razón por la que la recuperación de la inversión en la práctica se sitúa en torno a los 8-9 meses en lugar del mínimo teórico, e instalaciones de clientes verificadas, incluyendo una planta de caucho para la industria automotriz de Chongqing que abastece al Grupo Changan, la cual redujo aproximadamente 100 recortadores manuales a una máquina más 5-6 operarios y, tras unos 12 años con otra marca, cambió a una PEGE PG-120T en 2025. Finaliza con un marco práctico de ROI y preguntas frecuentes para que los equipos de compras y operaciones puedan tomar decisiones con sus propios datos. Escrito desde la perspectiva del fabricante: NANJING PEGE TECHNO MACHINE CO., LTD, fabricante de la serie Frozen Shot PG. Respuesta rápidaEl desbarbado manual —operadores que eliminan el desbarbado con cuchillos, tijeras, dispositivos o herramientas manuales— prácticamente no requiere capital y es flexible, pero su costo aumenta directamente con el número de empleados, la calidad varía entre operadores y las geometrías complejas son difíciles de alcanzar. El desbarbado criogénico congela el desbarbado delgado hasta que se vuelve quebradizo y lo elimina con medios de policarbonato de alta velocidad en un ciclo controlado y basado en recetas; requiere inversión de capital más nitrógeno líquido, medios y energía, pero un solo operador puede manejar una máquina que procesa de 150 a 600 kg/día con resultados uniformes y menor desperdicio. Los dos métodos se superponen a medida que aumenta el volumen: en volúmenes de producción regulares, la mano de obra ahorrada por una máquina generalmente recupera su costo en aproximadamente 8 a 9 meses, según instalaciones verificadas de clientes de PEGE. En una planta de caucho automotriz de alto volumen en Chongqing (un proveedor del Grupo Changan), la misma transición redujo un equipo de recorte de aproximadamente 100 personas a una máquina más 5 a 6 operadores (alrededor del 94%); Tras operar con otra marca durante aproximadamente doce años, la empresa se expandió en 2025 con una PEGE PG-120T, valorándola positivamente en cuanto a rendimiento, eficiencia y acabado. El desbarbado manual sigue siendo la opción más lógica para volúmenes muy bajos o irregulares, para piezas con bordes realmente frágiles y para algunos materiales que no se fragilizan de forma limpia. Conclusiones clave• El desbarbado manual es un coste proporcional a la mano de obra: a mayor número de piezas, mayor será la cantidad de trabajadores. El desbarbado criogénico es un modelo de costes de capital más costes operativos, cuyo coste por pieza disminuye a medida que aumenta la utilización.• Una máquina criogénica es operada por un solo operario y ofrece una consistencia controlada entre lotes, siguiendo una receta predefinida; la calidad del recorte manual depende del operario.• El nitrógeno líquido, los soportes de policarbonato y la energía eléctrica son costes recurrentes reales; representan la diferencia entre el periodo de recuperación teórico "solo mano de obra" y el periodo de recuperación verificado de aproximadamente 8 a 9 meses que se observa en las fábricas reales.• Un caso documentado en la industria automotriz muestra el extremo de este efecto: aproximadamente 100 operarios de recorte manual fueron reemplazados por una máquina más 5 o 6 personas, con una producción de alrededor de 35 millones de piezas al año.• El desbarbado criogénico no elimina por completo el trabajo manual: la inspección, la clasificación y los retoques ocasionales en las piezas difíciles suelen mantenerse.• El desbarbado manual sigue siendo la mejor opción para volúmenes inferiores a 50-100 kg/día o para demandas irregulares; un taller de desbarbado es la opción intermedia entre ambas. ¿Qué es la desprogramación manual?El desbarbado manual consiste en que los operarios eliminen el material sobrante en las líneas de separación, compuertas y ventilaciones utilizando herramientas manuales: cuchillas de recorte, tijeras, hojas, dispositivos de fijación o, en ocasiones, un dispositivo giratorio contra una hoja fija. No requiere prácticamente ninguna inversión más allá de las herramientas y un banco de trabajo, puede comenzar de inmediato y un operario cualificado puede adaptarse a casi cualquier forma de pieza.Sus limitaciones son estructurales:• El coste aumenta linealmente con el volumen. Cada kilogramo adicional de piezas requiere horas adicionales de operario; no hay economías de escala.• Los resultados varían. La calidad del acabado depende de la habilidad del operario, su fatiga y la rotación de personal, por lo que dos lotes —o dos piezas del mismo lote— pueden tener un aspecto diferente.• Riesgo de daños. En caucho elástico y plásticos blandos, una cuchilla puede tirar, estirar, mellar o rasgar el cuerpo de la pieza en lugar de solo la rebaba, lo que genera desperdicio y requiere una nueva inspección.• Limitaciones geométricas. Los socavados, los agujeros ciegos, las nervaduras delgadas y las líneas de separación intrincadas son difíciles o imposibles de alcanzar a mano.• Riesgo en el mercado laboral. En muchas regiones, cada vez es más difícil contratar y retener trabajadores para tareas repetitivas de poda.El desbarbado manual se suele encontrar en talleres pequeños, en producciones de bajo volumen y alta variedad, y como paso de retoque secundario después de un proceso automatizado. ¿Qué es el desbarbado criogénico?El desbarbado criogénico utiliza nitrógeno líquido para enfriar las piezas hasta que la fina capa de rebaba se vuelve quebradiza, mientras que el cuerpo más grueso de la pieza conserva su resistencia. A continuación, una rueda de alta velocidad proyecta partículas de policarbonato sobre las piezas en movimiento, eliminando la rebaba quebradiza sin que las herramientas de corte entren en contacto con la pieza. La temperatura, el tiempo de ciclo, el tamaño de las partículas, la velocidad de la explosión y la velocidad del cañón se almacenan como recetas, de modo que la misma pieza se procesa de forma idéntica en cada ocasión.Para una explicación completa de la secuencia de enfriamiento y voladura, consulte nuestro artículo. ¿Cómo funciona una máquina de desbarbado criogénico?El proceso es adecuado para la mayoría de los cauchos de moldeo, plásticos de ingeniería con cargas (como PA+GF, PC+GF, POM, PPS, PEEK y elastómeros termoplásticos) y piezas fundidas de zinc/magnesio, pero no para todos los materiales. Para consultar la lista completa de materiales, vea nuestra guía de materiales. Desbarbado criogénico frente a desbarbado manual: una comparación directa.FactorDesbarbado criogénicoDesprogramación manualInversión inicialCompra e instalación de la máquina (una máquina compacta cuesta a partir de unos 25.000 dólares estadounidenses).Mínimo (herramientas manuales, bancos de trabajo)Coste principal recurrenteNitrógeno líquido, soporte de policarbonato, alimentación eléctrica, 1 operadorMano de obra directa: aumenta en función del volumen.Mano de obra por turno1 operador carga/ejecuta/descargaVarias recortadoras (a menudo docenas en grandes cantidades)ConsistenciaReceta controlada, idéntica en cada loteDependiente del operador, variableDaños en la superficie/selladoNinguno cuando los parámetros son correctos; solo se elimina el flash.Riesgo de rasgaduras, desgarros y estiramientoGeometrías complejasEl sistema de transferencia de material de 360° alcanza socavaduras, agujeros y líneas de separación finas.Acceso limitado; lento en las partes más complejas.Rendimiento150–600 kg/día dependiendo del modeloLento; limitado por el número de empleados.Tasa de desechoMínimoMás alto; aumenta con la fatiga y la rotación.Mejor ajusteRegular, de volumen medio a alto; piezas de calidad críticaVolumen bajo/irregular; piezas frágiles o inadecuadas ¿Por qué los dos métodos tienen escalas diferentes?La principal diferencia económica radica en cómo se comporta el coste a medida que aumenta el volumen de producción.• El desbarbado manual es un costo variable que depende de la mano de obra. Si la producción se duplica, la mano de obra para el recorte también se duplica aproximadamente. No hay margen de maniobra: un mayor volumen nunca reduce el costo del recorte de cada pieza.El desbarbado criogénico se basa en un modelo de costos fijos más costos operativos. La compra de la máquina es fija; el nitrógeno líquido, el medio filtrante y la energía aumentan con la producción, pero la mano de obra no: un solo operario supervisa la máquina independientemente de si está a media o a plena carga. A medida que aumenta la utilización, el costo fijo de la máquina se distribuye entre más piezas, por lo que el costo por pieza disminuye.Por eso, la comparación suele favorecer el trabajo manual en volúmenes muy bajos y el trabajo con máquinas en volúmenes de producción regulares, y por eso la decisión debe basarse en la producción diaria y el coste de la mano de obra local, en lugar de solo en el precio de la máquina.Para conocer los precios de las máquinas según su capacidad, consulte nuestra guía de precios. Coste de mano de obra para el desbarbado manual: cifras calculadasEl nitrógeno líquido y los materiales filtrantes son los costes en los que la gente se centra, pero el coste del recorte manual reside en la mano de obra, y la cifra más útil es el coste anual total de un recortador en su región.Utilizando cifras salariales oficiales (Estadísticas de Empleo y Salarios Ocupacionales de la Oficina de Estadísticas Laborales de EE. UU., mediana de 2025 para trabajadores manuales/manipuladores de materiales de 19,35 USD/hora; y coste laboral por hora de Eurostat 2025 para Hungría de 15,2 €/hora) durante 8 horas × 250 días laborables:Región (origen)Coste laboral anual por recortadora manualEstados Unidos (BLS, 2025)~US$38.700Hungría (Eurostat, 2025)~30.400 € Si una máquina reemplaza a las recortadoras manuales y es operada por un solo operario contratado, el ahorro bruto anual en mano de obra antes de cualquier costo operativo de la máquina es:Recortadoras reemplazadasAhorro en EE. UU. (BLS)Ahorro húngaro (Eurostat)10~US$348.300~273.600 €20~US$735.300~€577.60040~US$1.509.300~1.185.600 € Estas son cifras brutas de mano de obra. Muestran por qué el incentivo para automatizar es grande, pero no deben interpretarse como ahorros disponibles, ya que aún no se han descontado los costos que se indican a continuación.Fuentes salariales: Oficina de Estadísticas Laborales de EE. UU., OEWS 2025; costos laborales por hora de Eurostat, 2025. Los costos laborales incluyen las contribuciones sociales del empleador cuando Eurostat lo indica. Los niveles salariales locales y las contribuciones del empleador varían; utilice sus propias cifras de nómina. ¿Por qué la recuperación de la inversión en el mundo real se produce en unos 8-9 meses?Un cálculo que divide una máquina de aproximadamente 30 000 dólares estadounidenses entre el ahorro bruto en mano de obra mencionado anteriormente sugeriría un retorno de la inversión en menos de un mes. Las fábricas reales no logran eso, y es importante ser honestos sobre el porqué:1. Costo del nitrógeno líquido. El LN₂ se suministra a diferentes precios en cada región y se consume en cada ciclo. Este es el mayor costo operativo del proceso.2. Material filtrante de policarbonato. Este material es reutilizable durante unos cientos de ciclos, pero se consume y se reemplaza con el tiempo.3. Alimentación y mantenimiento. Carga eléctrica (4–9 kW según el modelo) más piezas de desgaste y mantenimiento rutinario.4. Mano de obra residual. Las piezas aún necesitan inspección y clasificación, y una minoría de las piezas más difíciles pueden requerir retoques menores. Las plantas rara vez eliminan la totalidad de la plantilla teórica de poda el primer día.5. Costo de adquisición y puesta en marcha. El envío, los aranceles de importación, la instalación y un período inicial de aprendizaje aumentan la inversión efectiva.Una vez incluidos estos factores, el período de recuperación de la inversión que documentan los clientes reales de PEGE es de aproximadamente 8 a 9 meses. Esa cifra verificada —no la cifra teórica que solo contempla el costo de la mano de obra— es la que debe servir de base para elaborar un presupuesto.La fórmula general de recuperación de la inversión es:Período de recuperación (meses) = (Precio de la máquina + instalación) ÷ [(costo laboral mensual de los trabajadores reemplazados) − (LN₂ mensual + medios + energía + mantenimiento + mano de obra residual)] × 12El aislamiento optimizado y la circulación de fluidos a presión negativa de PEGE reducen el consumo de LN₂ entre un 15 % y un 20 % en comparación con máquinas similares de marcas extranjeras, lo que acorta el período de amortización, ya que el LN₂ es el término más importante en el denominador. Instalaciones verificadas: datos reales de retorno de la inversión.Estas instalaciones de PEGE Frozen Shot sustituyen el recorte manual a diferentes escalas:ClientePaísModeloProducción diariaPeríodo de recuperación de la inversiónSkellerupNueva ZelandaPG-60T150 kg/día~9 mesesPagumPoloniaPG-120T300 kg/día~9 mesesPolytekEE.UUPG-150T500 kg/día~8 meses Observe que el período de recuperación de la inversión se mantiene en un rango similar incluso a medida que aumenta la producción y el tamaño de la máquina: una máquina más grande cuesta más, pero también desplaza a más mano de obra de recorte.Un caso de producción automotriz de alto volumen: ~100 recortadoras por máquina más 5-6 personas.Consideremos un fabricante de piezas de caucho para automóviles bien establecido en Chongqing y proveedor de larga data del Grupo Automotriz Changan (nombre omitido a petición suya). Moldea tapas de orificios de sellado de EPDM a un ritmo de aproximadamente 35 millones de piezas por año. Después de una primera prueba piloto de procesamiento criogénico subcontratado y de reducir su rebaba (de ~0,25 mm a ~0,10 mm), la empresa adquirió internamente una máquina criogénica de desbarbado de 120 L (de otra marca) en 2013. El resultado:• La plantilla de recortadores se redujo de unas 100 personas a una máquina más 5 o 6 operarios, lo que supone una reducción de aproximadamente el 94 % (unos 3,99 millones de RMB / ≈0,56 millones de dólares estadounidenses de ahorro bruto en mano de obra al año, según la estimación salarial del cliente).• La producción aumentó de aproximadamente 26 millones a aproximadamente 35 millones de piezas (+32–35%), con un ahorro de aproximadamente 42 toneladas/año de EPDM y una reducción del coste de procesamiento de 8,62 RMB/kg a 3,35 RMB/kg.• Ahorro anual total y valor añadido: aproximadamente 10,2 millones de RMB (≈1,44 millones de dólares estadounidenses).En 2025, tras aproximadamente doce años utilizando la marca original, la empresa amplió su capacidad y adquirió una PEGE Frozen Shot PG-120T. Informa de una clara mejora con respecto a su máquina anterior: mayor rendimiento y capacidad, mayor eficiencia y mejores resultados de desbarbado, más uniformes y con menos retrabajo. (El estudio de caso completo, que incluye el desglose de los costes operativos, se publica por separado).Esto demuestra que, a volúmenes muy altos, el impacto en la mano de obra no es marginal: una sola línea criogénica puede reemplazar a todo un departamento de recorte. Y cuando un comprador con 12 años de experiencia práctica elige PEGE para su próxima máquina y la valora positivamente en capacidad, eficiencia y acabado, ese cambio se basa en un rendimiento medido. La razón por la que estas plantas aún reportan un retorno de la inversión medido en lugar de un retorno instantáneo son los costos recurrentes de nitrógeno líquido, medios de procesamiento, energía y mano de obra residual detallados anteriormente. Calidad, desperdicio y eficiencia como factores determinantes de los costosLa comparación a menudo se plantea únicamente como "precio de la máquina frente a salarios", pero las diferencias de calidad también afectan al modelo de costes:• Rebabas generadas por herramientas manuales. Las superficies de sellado melladas y los bordes rasgados convierten las piezas moldeadas en chatarra y requieren una nueva inspección. Los ciclos criogénicos eliminan las rebabas sin que el filo de corte entre en contacto con la pieza, lo que reduce esta pérdida.• La consistencia como factor de ahorro de costes. Los parámetros almacenados en la receta eliminan la variación entre lotes, lo que reduce el tiempo de inspección y facilita las auditorías de calidad y la trazabilidad para los clientes.• Acceso a zonas difíciles. El medio filtrante llega a socavados y líneas de separación finas a las que el trabajo manual simplemente no puede llegar, por lo que las piezas que son caras o imposibles de recortar manualmente se vuelven prácticas.• Previsibilidad del rendimiento. El ciclo y la carga de una máquina son predecibles; el rendimiento del recorte manual fluctúa según la dotación de personal y la fatiga, lo que dificulta la planificación de la producción.Para obtener información detallada sobre las ventajas en cuanto a calidad de los componentes de caucho, consulte nuestro artículo sobre los beneficios del desbarbado criogénico para piezas de caucho. Cuándo sigue teniendo sentido la desprogramación manualEl desbarbado criogénico no siempre es la solución. En estas situaciones, siga utilizando el trabajo manual o contrate un servicio especializado:• Volumen muy bajo o irregular. Si el volumen es inferior a unos 50-100 kg/día, o si la demanda es impredecible, es posible que la máquina no se utilice lo suficiente como para justificar la compra.• Materiales inadecuados. Algunos materiales no se fragilizan de forma limpia o son demasiado blandos/poco rellenos para obtener resultados uniformes; confirme la idoneidad del material antes de asumir que el proceso es aplicable.• Bordes frágiles y estructuras delicadas. Las piezas con características delgadas realmente vulnerables requieren una evaluación cuidadosa en lugar de un ciclo estándar.• La silicona (VMQ) es un caso especial. Es el caucho más difícil de desbarbar; el éxito depende de piezas redondeadas sin bordes frágiles, rebabas muy finas y antiadherentes, temperaturas inferiores a -110 °C y un alto consumo de nitrógeno líquido (LN₂). Siempre realice pruebas con muestras antes de dar por sentado que funcionará.• Falta de presupuesto e infraestructura. Si no se dispone de suministro de nitrógeno líquido o de capital, el trabajo manual o un servicio externo son la opción más práctica.La opción intermedia: un servicio de desbarbado. En Norteamérica y Europa, los talleres especializados procesan las piezas a cambio de una tarifa, utilizando sus propias máquinas. Esto evita la inversión inicial en volúmenes bajos; la opción de adquirir una máquina propia se vuelve más costosa cuando el volumen de producción regular hace que el servicio por pieza sea más caro que la producción interna. Cómo decidir: Su propio marco de retorno de la inversión (ROI)Reúna esta información antes de solicitar presupuestos:1. Producción diaria/semanal en kg y su constancia a lo largo del año.2. Número actual de empleados en proceso de recorte y coste total de la mano de obra local.3. Mezcla de piezas: materiales, rango de tamaño de las piezas y estado del rebaba.4. Precio del nitrógeno líquido a domicilio y planes de suministro previstos.5. Puntos débiles en materia de calidad: tasa actual de desperdicio, tiempo de reinspección y quejas de los clientes sobre la calidad.6. Si existen piezas que no se puedan recortar bien a mano en la actualidad.Luego, compare los escenarios durante el mismo período: continuar con el trabajo manual; contratar un servicio externo; o comprar una máquina del tamaño adecuado para su producción. Un fabricante de confianza debería ayudarle a dimensionar la máquina, proporcionarle una guía de parámetros realista y, lo que es fundamental, realizar una prueba con sus piezas reales antes de que se comprometa. Preguntas frecuentes1. ¿Es el desbarbado criogénico más económico por pieza que el desbarbado manual?En volúmenes de producción regulares, sí. El costo del recorte manual se basa principalmente en la mano de obra del operario y no disminuye con el aumento del volumen; una máquina criogénica utiliza un operario, nitrógeno líquido, medios de corte y energía, y su costo por pieza disminuye a medida que aumenta su utilización. En volúmenes muy bajos o irregulares, el trabajo manual o un servicio de desbarbado suele ser más económico, ya que la máquina no se utiliza a pleno rendimiento. 2. ¿Cuál es el período real de recuperación de la inversión en una máquina de desbarbado criogénico?Según las instalaciones verificadas de PEGE, el retorno de la inversión se sitúa en torno a los 8-9 meses para diferentes tamaños de máquina; por ejemplo, 150 kg/día en una PG-60T en Nueva Zelanda, 300 kg/día en una PG-120T en Polonia y 500 kg/día en una PG-150T en EE. UU. En una planta automotriz de alto volumen en Chongqing, la transición fue aún más allá, sustituyendo a unos 100 operarios de desbroce manuales por una máquina y entre 5 y 6 operarios. Tras unos 12 años con otra marca, ese cliente optó por una PEGE PG-120T en 2025, alegando mayor productividad, eficiencia y mejores resultados. El retorno de la inversión exacto depende de los salarios locales, el precio del LN₂, la utilización y el número real de operarios de desbroce sustituidos. 3. ¿Qué costes recurrentes añade el proceso criogénico que no tenga el manual?El nitrógeno líquido representa el mayor costo, seguido del policarbonato (que se reemplaza después de unos cientos de ciclos), la electricidad (de 4 a 9 kW, según el modelo) y el mantenimiento de las piezas de desgaste. Estos costos deben restarse del ahorro en mano de obra al calcular el período de recuperación de la inversión; ignorarlos produce una estimación de recuperación irrealmente corta. 4. ¿Una máquina criogénica elimina por completo el trabajo manual de desbarbado?Por lo general, no es 100%. Un solo operario maneja la máquina en lugar de docenas de operarios de recorte, pero las piezas aún requieren inspección y clasificación, y una minoría de piezas difíciles pueden necesitar retoques menores. En el caso documentado del sector automotriz, se mantuvieron entre 5 y 6 personas trabajando junto a la máquina. Planificar una pequeña cantidad de trabajo manual residual permite obtener un retorno de la inversión más preciso. 5. ¿A partir de qué volumen de producción tiene sentido comprar una máquina?Un punto de equilibrio común se sitúa entre 50 y 100 kg/día de producción constante, pero depende en gran medida del coste de la mano de obra local y del precio del LN₂. Por debajo de ese nivel, o con una demanda irregular, un taller de desbarbado evita la inversión inicial; por encima, la inversión suele amortizarse en cuestión de meses. Una prueba piloto y un cálculo con sus propios datos son la forma más fiable de confirmarlo. 6. ¿El desbarbado criogénico reduce los residuos en comparación con el recorte manual?Sí, en la mayoría de los casos. Los cuchillos manuales pueden mellar, estirar o rasgar las piezas elásticas; los ciclos criogénicos eliminan únicamente la capa quebradiza con un medio de policarbonato, dejando intactas las superficies de sellado y las dimensiones. El control de la receta también elimina la variabilidad entre operarios, reduciendo la necesidad de reinspección. 7. ¿Qué datos necesito para calcular mi propio retorno de la inversión (ROI)?Su producción constante en kg/día, el número actual de operarios de recorte y el salario local completo, el precio de entrega del nitrógeno líquido, la combinación de piezas y materiales, y su tasa actual de desperdicio y reinspección. Incorpore estos datos a la fórmula de recuperación de la inversión que se presenta en este artículo, o solicite a PEGE que le ayude a modelar los escenarios y a realizar una prueba de muestra gratuita con sus piezas. Productos relacionados• Máquina de desbarbado criogénico PG-40T — Modelo compacto de 40 L para lotes pequeños e I+D (150–200 kg/día)• Máquina de desbarbado criogénico PG-60T — Modelo versátil de 60 L para la producción mixta de caucho y plástico (200–250 kg/día)• Máquina de desbarbado criogénico PG-80T — Máquina de trabajo de 80 L con rueda de granallado de 300 mm (250–300 kg/día)• Máquina de desbarbado criogénico PG-120T — Modelo de alta capacidad de 120 L con rueda de 350 mm (400–500 kg/día)• Máquina desbarbadora criogénica PG-150T — Modelo más grande de 150 L para moldeo de alto volumen (500–600 kg/día)• Gama completa: Serie de máquinas de desbarbado criogénico PEGE ¿Por qué elegir PEGE como su socio para el desbarbado criogénico?NANJING PEGE TECHNO MACHINE CO., LTD es un fabricante especializado en máquinas criogénicas de desbarbado y desbarbado —la serie Frozen Shot PG— con 15 años de experiencia en desbarbado criogénico. Cada máquina PEGE utiliza una construcción completa de acero inoxidable SUS304, un rango de enfriamiento de −130 °C a +50 °C, ruedas de granallado de 250–350 mm que funcionan de 3000–7200 rpm, componentes eléctricos de marca (Mitsubishi/Siemens/Schneider) y una HMI de 15 pulgadas con almacenamiento de recetas y registro de parámetros. El aislamiento optimizado y la circulación de medios a presión negativa reducen el consumo de nitrógeno líquido entre un 15 % y un 20 % en comparación con máquinas similares de marcas extranjeras, lo que mejora directamente el retorno de la inversión. Los equipos PEGE se han entregado a clientes en más de 15 países, respaldados por la certificación CE, una garantía gratuita de 1 año, servicio posventa de por vida y respuesta en inglés en 24 horas.Ya sea que necesite reemplazar una línea de poda con docenas de trabajadores, evaluar un servicio frente a la compra de equipos o trabajar con piezas que no se pueden podar a mano, PEGE puede dimensionar el modelo adecuado y realizar una prueba de muestra gratuita en sus piezas antes de que realice el pedido.📩 [Contacta hoy mismo con PEGE](https://www.pegedeflashing.com/contact-us) para obtener una recomendación de máquina, una prueba gratuita de desbarbado de tus piezas y un presupuesto; te responderemos en 24 horas.
LEE MAS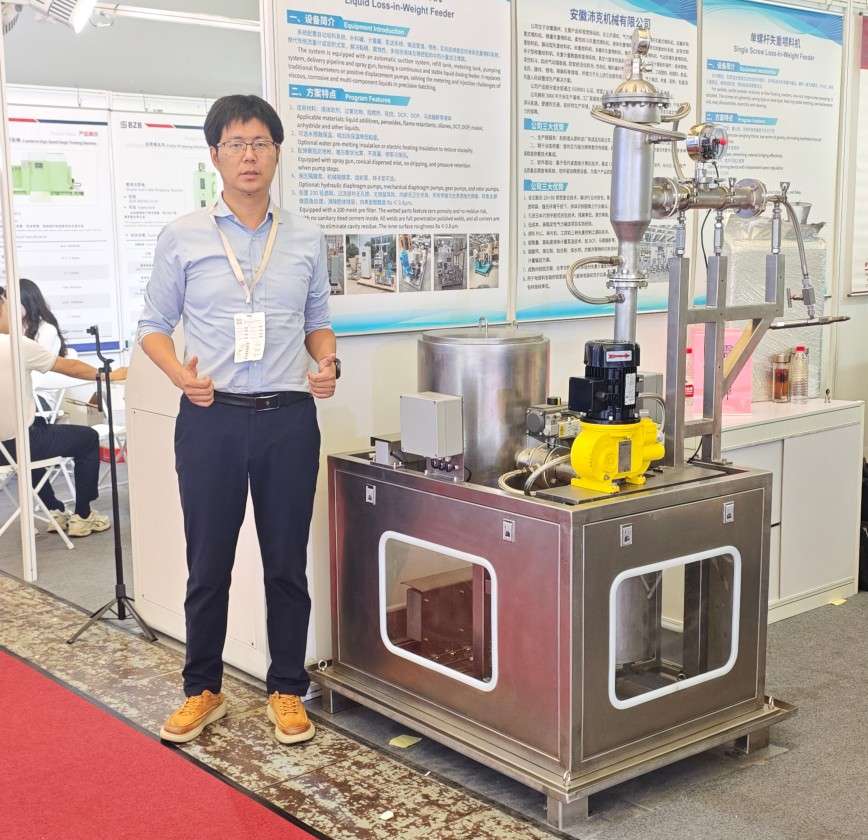
PEGE presenta su gama completa de alimentadores por pérdida de peso en wire China 2026. 24 de septiembre de 2026 NANJING PEGE TECHNO MACHINE CO., LTD expuso en wire China 2026, la 12ª Feria Internacional de la Industria de Cables y Alambres de China, celebrada del 21 al 24 de septiembre en el Nuevo Centro Internacional de Exposiciones de Shanghái. En su stand, PEGE presentó su gama completa de alimentadores gravimétricos: el alimentador de pérdida de peso para líquidos (PG-FL), los alimentadores de pérdida de peso de tornillo simple y doble (PG-FW/PG-FT), el alimentador de tolva de pared flexible (PG-FP) y el alimentador de pérdida de peso vibratorio (PG-FZ). Los visitantes examinaron las máquinas de cerca y debatieron sobre la precisión de la dosificación, los materiales difíciles de manipular y la integración con las líneas de extrusión de aislamiento y revestimiento de cables. En la producción de alambres y cables, los alimentadores por pérdida de peso dosifican con precisión el concentrado de color, los antioxidantes, los retardantes de llama y otros aditivos, lo que mantiene una calidad constante del compuesto y una extrusión estable.Alimentador líquido por pérdida de peso PG-FL con opción de calentamiento. Alimentador vibratorio por pérdida de peso PG-FZ para aditivos de cables Tolva de pared flexible PG-FP y alimentador de pérdida de peso Micro PG-FT Agradecemos sinceramente a todos los clientes y socios que nos visitaron. Para obtener especificaciones detalladas o una solución de alimentación adaptada a su línea, visite nuestra página web. Alimentador para pérdida de peso página o correo electrónico pan_cunsong@pegedeflashing.com.
LEE MAS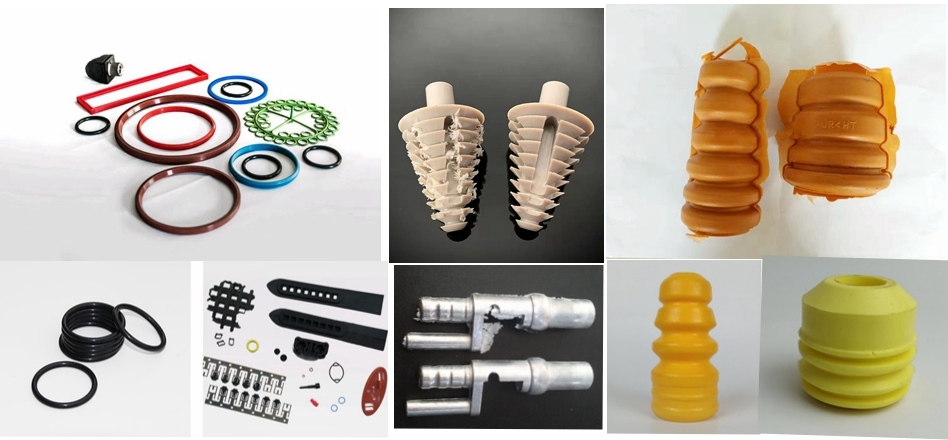
¿Qué materiales se pueden procesar mediante desbarbado criogénico? Meta Título: ¿Qué materiales se pueden procesar mediante desbarbado criogénico? | PEGEMeta Descripción: Guía completa de materiales para el desbarbado criogénico: qué cauchos, plásticos de ingeniería y metales fundidos a presión funcionan y cuáles no. Incluye parámetros de procesamiento verificados y ejemplos reales. Respuesta rápidaEl desbarbado criogénico funciona en tres grandes categorías de materiales: caucho/elastómeros (NR, NBR, HNBR, ACM, EPDM, FKM y otros), plásticos de ingeniería (PA+GF, PC+GF, POM, PPS, PBT, PET, PEEK y la mayoría de los elastómeros termoplásticos como TPU, TPO, TPV, EVA) y aleaciones de zinc/magnesio fundidas a presión. Sin embargo, no es una solución universal: ciertos plásticos sin carga o de uso general, como PA puro, PC puro, ABS, PP, HDPE y ETFE, no son adecuados según años de experiencia en producción. La silicona también es difícil de procesar, con una baja tasa de éxito. El proceso se basa en el principio de que la rebaba delgada se vuelve quebradiza a temperaturas criogénicas antes que el cuerpo más grueso de la pieza, una propiedad que solo se aplica cuando hay una diferencia suficiente entre ambos. Las máquinas PEGE Frozen Shot ofrecen ajustes de temperatura regulables hasta -130 °C, pero siempre recomendamos realizar pruebas de muestra antes de comprometerse con la producción. Conclusiones clave• El desbarbado criogénico es eficaz para el caucho, una amplia gama de plásticos de ingeniería, elastómeros termoplásticos y piezas fundidas de zinc/magnesio, pero no todos los materiales son adecuados.• Los cauchos generalmente requieren las temperaturas más frías (de -60 °C a -110 °C); los plásticos funcionan a temperaturas más cálidas (de -60 °C a -30 °C); los metales fundidos a presión solo necesitan de -40 °C a -20 °C.• Entre los plásticos de ingeniería adecuados se incluyen POM, PPS, PBT, PET, PEEK, PA+30%GF, PC+30%GF y la mayoría de los elastómeros termoplásticos; el PA puro, el PC puro, el ABS, el PP, el HDPE y el ETFE generalmente no son adecuados.• La silicona es el caucho más difícil de procesar; los resultados dependen en gran medida de la geometría de la pieza y del espesor de la rebaba.• PEGE recomienda realizar pruebas de muestra para cualquier material nuevo o inusual antes de la producción en serie. Cómo afecta el tipo de material al procesoEl factor clave es la temperatura de transición vítrea (Tg), el punto en el que un material se vuelve quebradizo. La lámina delgada se enfría más rápido y alcanza la Tg antes que el cuerpo de la pieza, creando una ventana de procesamiento. Sin embargo, este principio de fragilización diferencial solo funciona cuando el cuerpo de la pieza es sustancialmente más grueso o más resistente térmicamente que la lámina. Si ambos se adelgazan por igual, no existe una ventana de procesamiento fiable. Los distintos materiales requieren diferentes ajustes de temperatura y tiempos de ciclo: • Los cauchos generalmente necesitan las temperaturas más frías porque conservan su elasticidad a temperaturas más elevadas (de -60 °C a -110 °C).• Los plásticos de ingeniería se vuelven quebradizos a temperaturas criogénicas más elevadas (de -60 °C a -30 °C).• Los metales fundidos a presión requieren las temperaturas más altas (de -40 °C a -20 °C) para que la rebaba residual sea friable. Todas las máquinas de la serie PEGE PG ofrecen un rango de enfriamiento de -130 °C a +50 °C, cubriendo todo el espectro de requisitos de desbarbado en estos grupos de materiales. Para una explicación detallada del proceso subyacente, consulte ¿Cómo funciona una máquina de desbarbado criogénico? Caucho y elastómerosEl caucho es la aplicación más común para el desbarbado criogénico. Este proceso se utiliza ampliamente en juntas tóricas, empaquetaduras, sellos y componentes de caucho moldeados a medida. Materiales de caucho comunes MaterialAplicaciones comunesRango de temperaturaNotasNBR (Nitrilo)Juntas tóricas, retenes de aceite, sellos hidráulicos-70°C a -80°CUno de los procesos más comunes; resultados comprobados en instalaciones PEGE.HNBRJuntas para automóviles, componentes para la industria del petróleo y el gas-70°C a -90°CDerivado de NBR de mayor rendimientoEPDMJuntas de estanqueidad, mangueras para automóviles, empaquetaduras-75°C a -90°CAmpliamente utilizado en componentes de automoción.FKM (Viton)Sellos resistentes a productos químicos, sector aeroespacial-80°C a -95°CFluoropolímero de alto rendimientoACM (Poliacrilato)Retenes de transmisión, mangueras resistentes al aceite-25°C a -40°CComún en aplicaciones automotrices debajo del capóCaucho natural (NR)Soportes industriales, juntas generales-50°C a -60°CCaucho tradicional con buena elasticidadSBRSellos, alfombrillas y ojales de uso general-70°C a -90°CCaucho sintético rentablePU/PoliuretanoParachoques, amortiguadores, piezas de suspensión-75°C a -95°CPG-120T aplicado específicamente para el desbarbado de parachoques de poliuretano.Silicona (VMQ)Sellos médicos, juntas aptas para uso alimentario-100°C a -120°C+Caucho muy difícil; ver notas a continuación. Ejemplo práctico: Juntas tóricas de NBR en PG-80TAl procesar juntas tóricas de NBR (DI 2 mm, DE 20 mm) en la PG-80T, un conjunto de parámetros típico es:• Temperatura: -75 °C• Tiempo de explosión: 5 minutos• Tamaño del soporte: policarbonato de 1,0 mm• Velocidad de explosión: 6000 RPM• Velocidad del cañón: 20 RPM• Carga por ciclo: ~3,5 kg Esta configuración garantiza una eliminación limpia y constante de las rebabas, sin dañar la superficie. Silicona: Un caso difícilLa silicona es el caucho más difícil de desbarbar criogénicamente. El éxito depende de condiciones muy específicas:• Las piezas deben tener una forma redonda o robusta, sin bordes frágiles.• La rebaba debe ser fina (menos de 0,1 mm) y no debe adherirse al cuerpo de la pieza.• A menudo es necesario que las temperaturas bajen de -110 °C, lo que conlleva un mayor consumo de nitrógeno.• Incluso con la configuración óptima, la tasa de éxito es menor que con NBR o EPDM. PEGE recomienda encarecidamente realizar pruebas de muestras de piezas de silicona antes de adquirir el equipo. Plásticos de ingenieríaEl desbarbado criogénico puede ser eficaz en ciertas piezas de plástico moldeadas por inyección de precisión, pero no es adecuado para todos los plásticos. Basándose en años de experiencia en producción, PEGE ha comprobado qué materiales responden bien y cuáles no. Materiales plásticos adecuadosMaterialAplicaciones comunesNotasPA+30%GF (Nylon con fibra de vidrio)Engranajes, conectores, piezas estructuralesLa poliamida pura sin fibra de vidrio no es adecuada; se requiere un refuerzo de fibra de vidrio del 30 %.PC+30%GF (Policarbonato con fibra de vidrio)Carcasas, componentes electrónicosEl policarbonato puro sin fibra de vidrio no es adecuado.POM (Acetal/Delrin)Piezas mecánicas de precisión, elementos de fijación, engranajesBuen diferencial de fragilización; ampliamente procesadoPPSComponentes electrónicos y de automoción de alta temperaturaAdecuado para piezas de precisión con rebabas finasPBTConectores electrónicos, sensores para automóvilesBuena respuesta criogénica para componentes de precisión.MASCOTAConectores electrónicos, piezas estructuralesAdecuado para piezas moldeadas por inyección de precisiónOJEADAImplantes médicos, componentes aeroespacialesPlástico de ingeniería de alto rendimientoFuente de alimentación/fuente de alimentaciónComponentes de dispositivos médicosProcesable según la geometría de la pieza.LCP (polímero de cristal líquido)Conectores microelectrónicosAdecuado para piezas de microprecisiónTPU (Poliuretano Termoplástico)Componentes industriales, juntasLa mayoría de los elastómeros termoplásticos se procesan bien.TPO (olefina termoplástica)Piezas exteriores de automóviles, parachoquesBuena respuesta criogénicaTPV (Vulcanizado Termoplástico)Juntas, mangueras, burletesCombina propiedades similares al caucho con la procesabilidad del plástico.EVA (etileno acetato de vinilo)Piezas de espuma, juntas, componentes flexiblesBuena diferencia de fragilización a bajas temperaturas.PoliuretanoComponentes industriales, parachoquesProcesable; PG-120T maneja aplicaciones de parachoques de poliuretano. Ejemplo práctico: Componentes PA+30%GF en PG-60TAl procesar componentes de plástico PA+30%GF (carcasas o revestimientos de plástico, de menos de 50 mm y ~20 g) en la PG-60T, un conjunto de parámetros típico es:• Temperatura: -55 °C• Tiempo de explosión: 5 minutos• Tamaño del soporte: policarbonato de 0,75 mm• Velocidad de disparo: 6500 RPM• Velocidad del cañón: 15 RPM• Carga por ciclo: ~3 kg Plásticos NO aptos para desbarbado criogénicoTras años de experiencia en producción, se ha comprobado que los siguientes materiales no son adecuados en general: • PA puro (nylon sin relleno): se vuelve excesivamente quebradizo, con riesgo de agrietamiento de la pieza o daños en la superficie; se requiere refuerzo con fibra de vidrio (PA+30%GF).• PC puro (policarbonato sin relleno): no proporciona una diferencia fiable entre la chispa y la pieza sin refuerzo de fibra de vidrio.• ABS: No se vuelve quebradizo selectivamente; la rebaba y parte del cuerpo se endurecen simultáneamente.• PP (Polipropileno): poliolefina de uso general que no responde bien al proceso.• HDPE — Poliolefina de uso general; diferencial de fragilización insuficiente• ETFE (Tefzel): No apto para desbarbado criogénico.Esta lista no es exhaustiva. PEGE recomienda realizar pruebas de muestreo para cualquier material plástico que no figure explícitamente en la lista de materiales aptos. Metales fundidos a presiónAdemás del caucho y el plástico, el desbarbado criogénico elimina eficazmente las rebabas residuales de las piezas fundidas a presión de aleaciones de zinc y magnesio. Estos metales no ferrosos forman finas rebabas durante el proceso de fundición a presión que son difíciles de eliminar manualmente sin dañar las superficies de precisión.• Aleaciones de zinc: comunes en molduras de automóviles, herrajes, artículos decorativos y carcasas electrónicas.• Aleaciones de magnesio: se utilizan en componentes estructurales ligeros y en electrónica de consumo. La parte metálica permanece estructuralmente inalterada a temperaturas criogénicas, mientras que la fina capa rebaba se vuelve quebradiza y se elimina fácilmente con un medio de policarbonato. Ejemplo práctico: Componentes de aleación de zinc en PG-60TAl procesar componentes pequeños de aleación de zinc (piezas para automóviles o decorativas, de menos de 50 mm y menos de 40 g) en la PG-60T:• Temperatura: -40 °C• Tiempo de explosión: 5 minutos• Tamaño del soporte: policarbonato de 0,75 mm• Velocidad de disparo: 7000 RPM• Velocidad del cañón: 8 RPM• Carga por ciclo: 5–6 kg Materiales y piezas NO recomendadosSi bien la desbarbado criogénico es versátil, no es una solución universal. Las siguientes condiciones generalmente no producen resultados aceptables:• Ciertos plásticos sin carga o de uso general: PA puro, PC puro, ABS, PP, HDPE y ETFE (como se indica anteriormente).• Piezas con cuerpos muy delgados o frágiles: si la pieza en sí es tan delgada como la rebaba, no se aplica el principio de fragilización diferencial.• Materiales que se vuelven excesivamente quebradizos a temperaturas criogénicas: algunos plásticos sin relleno pueden agrietarse o fracturarse por tensión.• Piezas con insertos integrados que tienen diferentes tasas de contracción térmica: riesgo de deslaminación o aflojamiento del inserto.• Piezas de silicona muy blandas con bordes frágiles o rebabas gruesas y pegajosas: baja tasa de éxito; es esencial realizar pruebas con muestras. PEGE recomienda realizar pruebas de muestra con cualquier material nuevo o inusual antes de comprometerse con la producción a gran escala. Contáctanos para concertar una cita para un juicio. Preguntas frecuentes 1. ¿Es posible el desbarbado criogénico del caucho de silicona?La silicona es el caucho más difícil de procesar. Solo funciona cuando las piezas son redondas o de forma robusta (sin bordes frágiles), el exceso de material es inferior a 0,1 mm y no se adhiere al cuerpo, y las temperaturas se reducen a -110 °C o menos, lo que resulta en un mayor consumo de nitrógeno. Incluso en condiciones óptimas, la tasa de éxito es menor que con NBR o EPDM. Recomendamos encarecidamente realizar pruebas con muestras antes de su uso. 2. ¿Dañará el proceso mis piezas de plástico?No, siempre que el material sea adecuado y los parámetros estén configurados correctamente. El proceso actúa únicamente sobre la rebaba frágil, mientras que el cuerpo de la pieza se mantiene por encima de su umbral de fragilización. Sin embargo, ciertos plásticos —PA puro, PC puro, ABS, PP, HDPE y ETFE— no proporcionan una diferencia suficiente entre la rebaba y la pieza, y pueden agrietarse o sufrir daños superficiales. Utilizamos el tamaño de abrasivo y la velocidad de granallado adecuados para garantizar que no haya daños, y siempre se recomienda realizar pruebas de muestra para los materiales nuevos. 3. ¿Cuál es la temperatura más baja que puede alcanzar una máquina PEGE?Todas las máquinas de la serie PG ofrecen un rango de enfriamiento de -130 °C a +50 °C, adecuado para todas las aplicaciones estándar de desbarbado, desde silicona (muy fría) hasta metales fundidos a presión (relativamente cálidos). 4. ¿Puede una sola máquina procesar piezas de caucho y de plástico?Sí. Las máquinas PEGE Frozen Shot procesan caucho, plásticos adecuados y piezas de metal fundido a presión. Los parámetros (temperatura, tiempo, tamaño del abrasivo, velocidad de granallado) se ajustan según el material y se guardan como recetas en la pantalla táctil para un cambio rápido. 5. ¿Cómo sé si mi material es adecuado?La forma más fiable es enviar muestras a PEGE para realizar pruebas. Con más de 15 años de experiencia en aplicaciones de caucho, plástico y metal fundido a presión, podemos evaluar la idoneidad del material, recomendar parámetros iniciales y proporcionar un informe de prueba documentado. Los operarios pueden guardar las recetas de parámetros verificadas en la máquina para la producción. Productos relacionados• Máquina de desbarbado criogénico PG-40T — Modelo compacto, ideal para pruebas de lotes pequeños y múltiples materiales.• Máquina de desbarbado criogénico PG-80T — Modelo versátil de gama media para la producción de materiales mixtos.• Máquina de desbarbado criogénico PG-120T — Modelo de alta capacidad, incluyendo aplicaciones de parachoques de poliuretano• Máquina desbarbadora criogénica PG-150T — Máxima capacidad para la producción de múltiples materiales en grandes volúmenes ¿Por qué elegir PEGE Frozen Shot? NANJING PEGE TECHNO MACHINE CO., LTD cuenta con años de experiencia en el desbarbado criogénico para aplicaciones en caucho, plástico y metal fundido a presión. Nuestras máquinas Frozen Shot serie PG están fabricadas en acero inoxidable SUS304, ofrecen un rango de enfriamiento de -130 °C a +50 °C e incorporan gestión de recetas mediante pantalla táctil para un cambio rápido de material. Exportadas a más de 15 países, las máquinas PEGE ofrecen un consumo de LN₂ entre un 15 % y un 20 % menor, una garantía gratuita de un año y soporte posventa de por vida. ¿No estás seguro de si tu material es adecuado? Eso es precisamente lo que queremos analizar con total honestidad. Contacta hoy mismo con PEGE. Le ayudaremos a determinar si el desbarbado criogénico es la solución adecuada para sus piezas y, si es necesario, organizaremos pruebas de muestras. Respuesta en 24 horas.
LEE MAS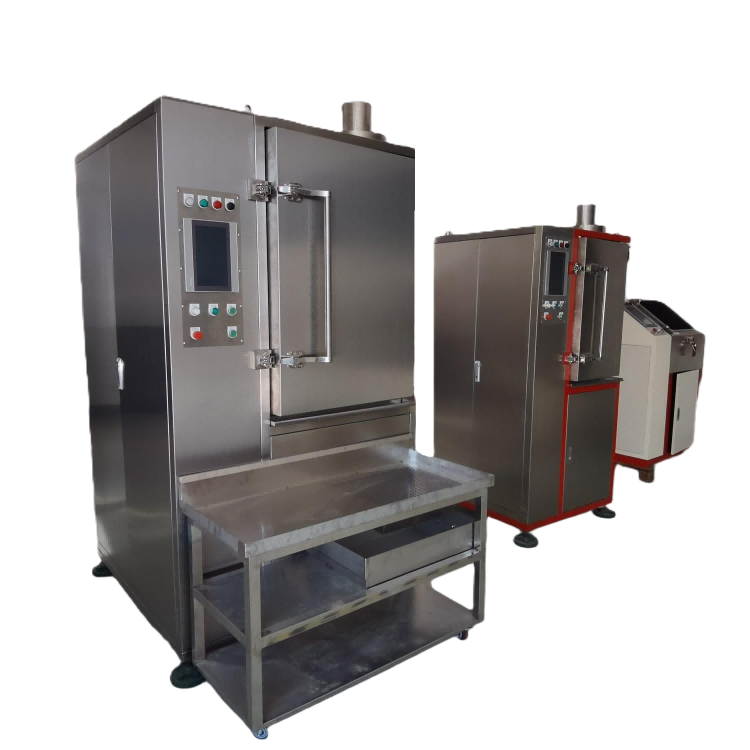
Coste de la máquina de desbarbado criogénico: Guía de precios 2026 Meta título: Coste de la máquina de desbarbado criogénico: Guía de precios 2026 | PEGE Meta descripción: Una guía práctica de precios para máquinas de desbarbado criogénico de 2026: precios por modelo, costes operativos, retorno de la inversión y factores clave que influyen en la inversión total. Resumen Esta guía de precios de 2026 desglosa los factores clave que afectan al coste de las máquinas de desbarbado criogénico, desde la capacidad del cilindro y la potencia de explosión hasta los gastos operativos a largo plazo, lo que ayuda a los fabricantes de caucho y plástico a tomar decisiones de compra informadas. Respuesta rápida El costo de la máquina de desbarbado criogénico depende principalmente de la capacidad del cañón, la potencia de chorro y el nivel de automatización. La serie Frozen Shot de PEGE (PG-40T a PG-150T) ofrece capacidades de 40L a 150L a precios entre un 40% y un 80% más bajos que las máquinas equivalentes de marcas occidentales. Según PEGE...s comparación competitiva datos, el PG de nivel de entradaEl modelo -40T tiene un precio inicial de aproximadamente 25.000 dólares estadounidenses, mientras que los demás modelos no superan los 43.000 dólares estadounidenses. Conclusiones clave • La capacidad del barril (de 40 a 150 litros) es el principal factor que influye en el coste de los cinco modelos estándar de PEGE. • Las máquinas PEGE cuestan entre un 40 % y un 80 % menos que los equipos comparables de marcas británicas y estadounidenses, a la vez que ofrecen un rendimiento de desbarbado hasta un 120 % superior. • Los costes operativos son importantes: PEGE reduce el consumo de LN₂ entre un 15 % y un 20 % y el de electricidad entre un 40 % y un 50 % en comparación con las marcas extranjeras. • Una garantía gratuita de 1 año, junto con el mantenimiento posventa de por vida, reduce el costo total de propiedad. • El ciclo típico de retorno de la inversión es de 6 a 12 meses, más rápido que la mayoría de los equipos de marcas extranjeras. Factores que afectan el precio de la máquina de desbarbado criogénico Capacidad del barril y tamaño del modelo El factor de precio más significativo es la capacidad del barril. PEGE ofrece cinco modelos estándar: Modelo Barril / Capacidad efectiva Fuerza Productividad PG-40T 40L / 15L 4 kW 150–200 kg/día PG-60T 60L / 20L 6 kW 200–250 kg/día PG-80T 80L / 30L 7 kW 250–300 kg/día PG-120T 120L / 40L 8 kW 400–500 kg/día PG-150T 150L / 50L 9 kW 500–600 kg/día Los modelos más pequeños, como el PG-40T, son ideales para clientes que priorizan el precio y para la producción de lotes pequeños, mientras que el PG-150T gestiona operaciones de alto volumen que superan los 500 kg/día. Todos los modelos están fabricados con acero inoxidable SUS304 de alta durabilidad para una vida útil de más de 15 años. Potencia de explosión y configuración de las ruedas La potencia del motor varía de 4 kW (rueda de 250 mm para PG-40T/60T) a 9 kW (rueda de 350 mm para PG-150T), con velocidades de proyección de hasta 145,3 m/s. Los diámetros de rueda mayores permiten una eliminación de rebabas más rápida, pero aumentan el costo de la máquina. Todos los modelos están fabricados en acero inoxidable SUS304 de alta resistencia para una mayor durabilidad y resistencia a la corrosión. Costo total de propiedad Además del precio de compra, tenga en cuenta estos gastos recurrentes: • Nitrógeno líquido: Gracias a un aislamiento optimizado y a la circulación automática del fluido, PEGE ahorra entre un 15 % y un 20 % de LN₂ en comparación con los productos equivalentes de marcas extranjeras. • Electricidad: La gama de PEGE, de 4 kW a 9 kW, es entre un 40 % y un 50 % inferior a la de las marcas de la competencia (de 8 kW a 15 kW). • Medios de policarbonato: Los materiales filtrantes PEGE duran entre 280 y 300 ciclos con un coste de adquisición un 30 % inferior al de las alternativas importadas. • Mantenimiento: Su diseño compacto y la menor cantidad de piezas de desgaste reducen los costos de mantenimiento entre un 25 % y un 30 %. PEGE frente a precios de marcas extranjeras Las máquinas de 40 litros de marcas británicas comienzan en alrededor de 50.000 dólares estadounidenses, mientras que las marcas estadounidenses comienzan en Más de 45.000 dólares estadounidenses.PEGE ofrece un rendimiento de desbarbado de hasta el 110% a una fracción del costo, lo que lo convierte en la opción óptima para empresas que buscan reducir costos.us fabricantes. Si compra dos o más máquinas de desbarbado criogénico, PEGE ofrece hasta un 8% descuento sobre el precio total. Casos reales de clientes Cliente País Modelo de máquina Producción/día Retorno de la inversión SKELLERUP Nueva Zelanda PG-60T 150 kg/día 9 meses PAGUM Polonia PG-120T 300 kg/día 9 meses POLYTEK EE.UU PG-150T 500 kg/día 8 meses Para comprender cómo funciona en la práctica el desbobinado criogénico, consulte nuestra guía detallada: Cómo ¿Funciona una máquina de desbarbado criogénico? Preguntas frecuentes 1. ¿Cuánto cuesta una máquina criogénica de desbarbado? La serie Frozen Shot de PEGE abarca desde aproximadamenteUS$25.000 a US$43.000 para todos los modelos (PG-40T–PG-150T). Para obtener un presupuesto detallado adaptado a sus necesidades de producción, Contacta con nuestro equipo. 2. ¿Cuál es la máquina de desbarbado criogénico más económica? El PG-40T es el modelo más asequible de PEGE: compacto, de bajo consumo energético e ideal para la producción en lotes pequeños, a la vez que ofrece un rendimiento de desbarbado de hasta el 95 %. 3. ¿Qué gastos recurrentes debo presupuestar además del precio de la máquina? Considere el suministro de nitrógeno líquido, los medios filtrantes de policarbonato, la electricidad y el mantenimiento periódico. Las máquinas PEGE están diseñadas para minimizar las cuatro categorías de costos operativos en comparación con las alternativas de marcas extranjeras: entre un 15 % y un 20 % menos de nitrógeno líquido, entre un 40 % y un 50 % menos de electricidad y entre un 25 % y un 30 % menos de mantenimiento. 4. ¿Con qué rapidez puedo ver el retorno de la inversión en una máquina de desbarbado criogénico? Según los datos de clientes de PEGE, el ciclo típico de retorno de la inversión es de 6 a 12 meses, más rápido que el de la mayoría de los equipos de marcas extranjeras. El período de recuperación real depende del volumen de producción y de los costos laborales locales. Una máquina PEGE puede reemplazar aproximadamente a 60-80 operarios de desbarbado manual. 5. ¿PEGE ofrece opciones de financiación o pago a plazos? PEGE no ofrece opciones de financiación ni de pago a plazos en este momento. Productos relacionados • Máquina de desbarbado criogénico PG-40T — Modelo compacto de gama básica para producción en lotes pequeños • Máquina de desbarbado criogénico PG-80T — Modelo de gama media para líneas de producción en crecimiento • Máquina de desbarbado criogénico PG-120T — Modelo de alta capacidad para la producción en masa • Máquina de desbarbado criogénico PG-150T — Modelo más grande para máxima producción diaria ¿Por qué elegir PEGE Frozen Shot? Con más de 15 años de experiencia en fabricación, NANJING PEGE TECHNO MÁQUINA CO., LTD ha exportado máquinas criogénicas de desbarbado a más de 15 países en todo el mundo, incluidos Estados Unidos, Australia, Polonia, Rusia e India. Disparo congelado La marca goza de la confianza de los fabricantes mundiales de piezas de caucho por: • Fabricación en acero inoxidable SUS304 para una mayor durabilidad. • Consumo de nitrógeno líquido entre un 15 % y un 20 % menor que el de la competencia. • 1 año de garantía gratuita + mantenimiento posventa de por vida • Ahorro de costes del 40 % al 80 % en comparación con máquinas equivalentes de marcas occidentales. ¿Listo para obtener un presupuesto personalizado para sus necesidades de eliminación de rebabas? Contacta hoy mismo con PEGE. — Nuestro equipo responde en un plazo de 24 horas.
LEE MAS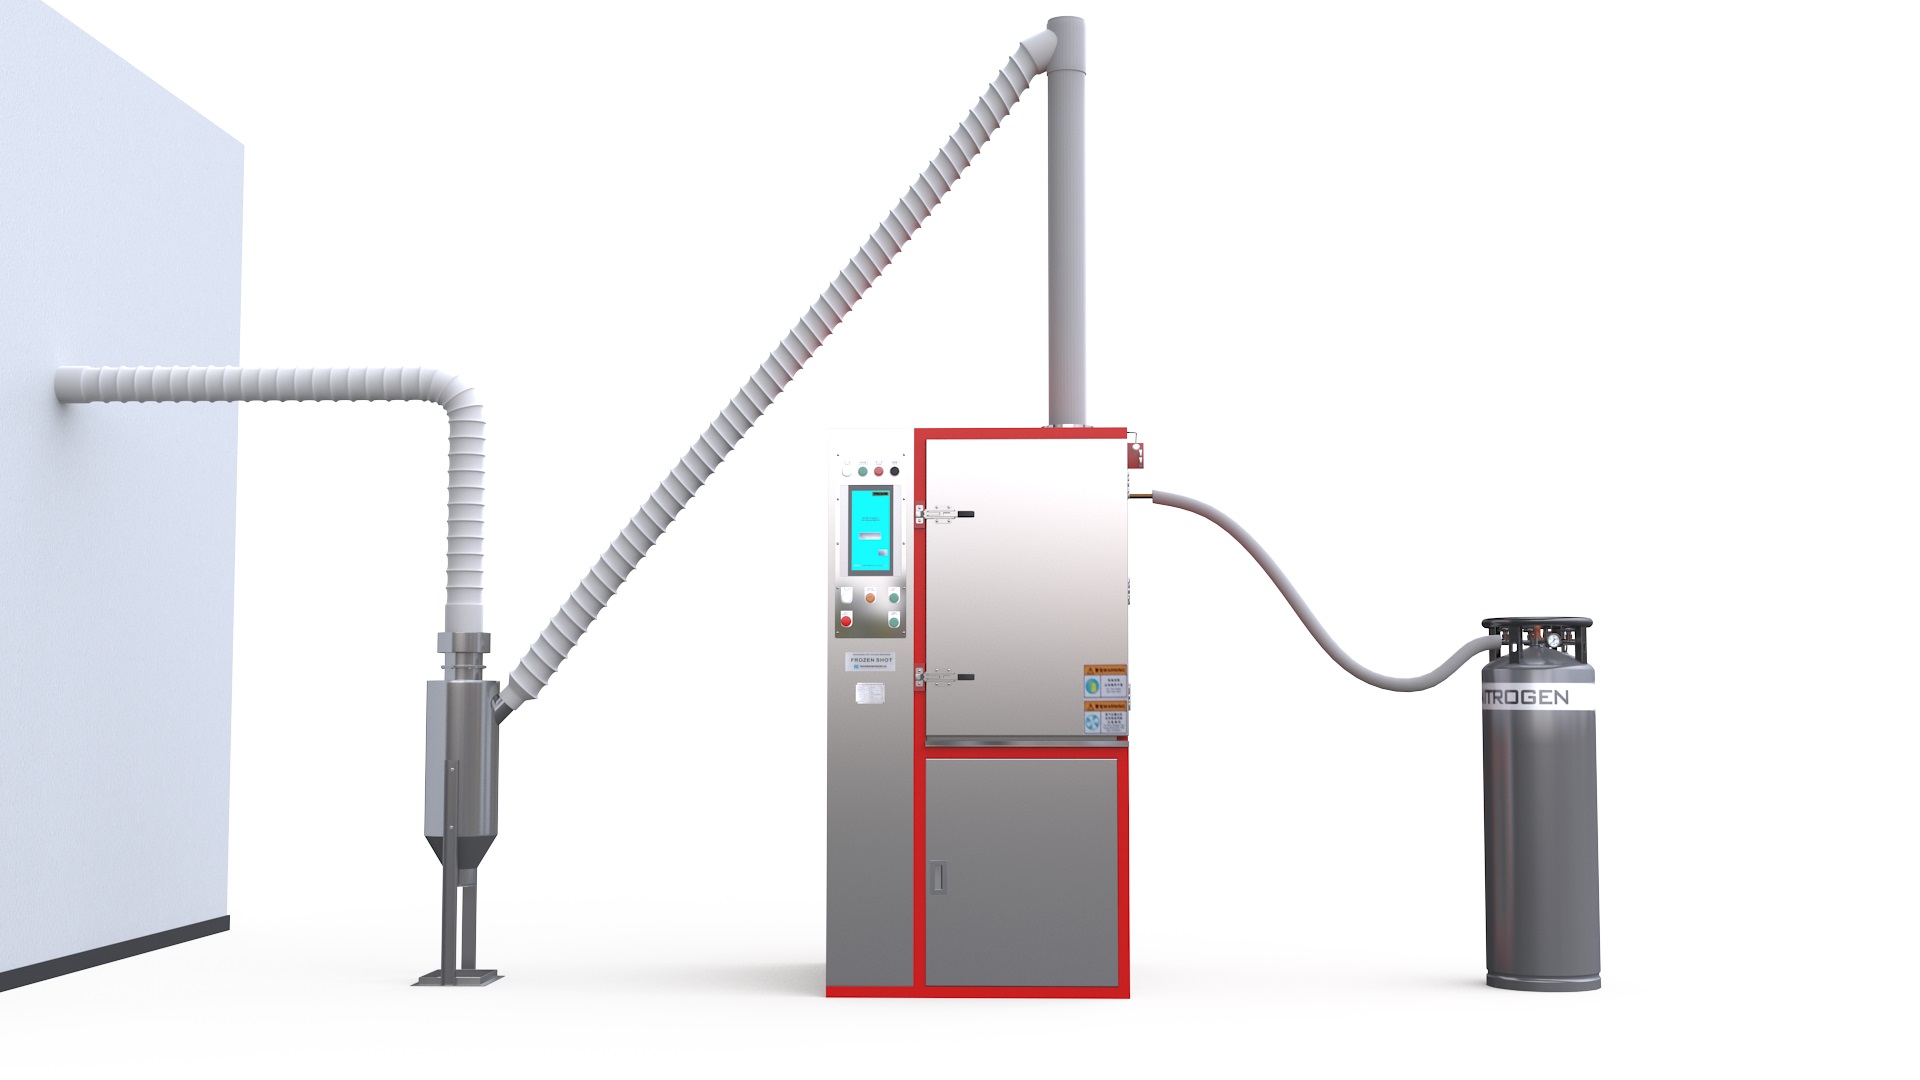
¿Cómo funciona una máquina de desbarbado criogénico? Meta título: ¿Cómo funciona una máquina de desbarbado criogénico? | Tecnología PEGEMeta descripción: Aprenda cómo las máquinas de desbarbado criogénico utilizan nitrógeno líquido para eliminar las rebabas de piezas de caucho y plástico en 3 sencillos pasos. Guía rápida para ingenieros y compradores. Respuesta rápidaUna máquina de desbarbado criogénico utiliza nitrógeno líquido para congelar piezas de caucho o plástico hasta que la fina capa de rebaba se vuelve quebradiza. A continuación, las bombardea con un medio de policarbonato para eliminarla, todo ello sin dañar la superficie de la pieza. El proceso dura entre 3 y 10 minutos por lote.• Se congela rápidamente hasta volverse quebradizo → el medio lo elimina → la parte del cuerpo permanece intacta El proceso de 3 pasos 1. Congelar. Las piezas se introducen en un tambor giratorio de acero inoxidable. Se inyecta nitrógeno líquido para reducir la temperatura hasta el punto de fragilización del material. Las secciones delgadas se enfrían más rápido y se vuelven quebradizas antes que el resto de la pieza, que es más gruesa. 2. Explosión. El tambor gira mientras un medio de policarbonato impacta a alta velocidad la masa congelada, desprendiéndola limpiamente. La velocidad del tambor y la duración del impacto son ajustables para cada material y geometría de la pieza. 3. Separar. Los fragmentos de rebaba rotos pasan a través de perforaciones tamizadas en el tambor. Las piezas terminadas y el material se separan, y las piezas vuelven a temperatura ambiente, listas para su inspección o envasado. Por ejemplo práctico: al procesar juntas tóricas de NBR (DI 2 mm, DE 20 mm) en el PG-80T, establecemos los parámetros de la siguiente manera: temperatura en -75°C, tiempo explosivo 5 minutostamaño del medio 1,0 mmvelocidad explosiva 6.000 RPMvelocidad del cañón 20 RPM, con aproximadamente 3,5 kg por cicloEsta configuración garantiza una eliminación limpia y constante de las rebabas, sin dañar la superficie. Por qué funciona: fragilización diferencial El principio clave detrás de la desbobina criogénica es fragilización diferencialLas secciones delgadas de la pieza alcanzan la temperatura de fragilización más rápidamente que el cuerpo más grueso, creando una diferencia de temperatura. Dentro de este rango, el abrasivo elimina selectivamente la rebaba frágil, mientras que el cuerpo de la pieza permanece resistente e inalterado. A diferencia del rectificado o el corte, no hay contacto abrasivo directo con la superficie de la pieza. ¿Qué se puede procesar? El desbarbado criogénico es adecuado para caucho (NBR, silicona, EPDM), piezas de plástico inyectado (PA, POM) y piezas fundidas a presión de zinc/magnesio, cada una con diferentes ajustes de temperatura. Para una guía detallada por material, consulte nuestro próximo artículo: ¿Qué materiales se pueden procesar mediante desbarbado criogénico? Preguntas frecuentes 1. ¿El desbarbado criogénico daña la superficie de la pieza?No. El proceso solo actúa sobre la rebaba quebradiza; el cuerpo de la pieza permanece elástico a la temperatura de procesamiento y nunca se desgasta. 2. ¿Cuánto dura un ciclo?Normalmente, entre 3 y 10 minutos por lote, dependiendo del tipo de material y la geometría de la pieza. 3. ¿Cuánto nitrógeno líquido consume la máquina?El consumo varía según el modelo y el material. Las máquinas PEGE están diseñadas para lograr Consumo de LN₂ entre un 15 % y un 20 % menor en comparación con modelos similares en el mercado. Productos relacionados • Máquina compacta de desbarbado criogénico PG-40T — Ideal para lotes pequeños y pruebas de laboratorio.• Máquina de desbarbado criogénico PG-80T — Caballo de batalla de producción de volumen medio• Máquina de desbarbado criogénico PG-150T — Producción industrial de gran volumen Máquina de tecnología PEGE Con casi 20 años de experiencia en tecnología de desbarbado criogénico, nuestras máquinas de acero inoxidable SUS304 se exportan a más de 15 países de Europa, el sudeste asiático y Sudamérica. Fabricantes de los sectores automotriz, médico, electrónico y de bienes de consumo confían en nosotros.¿Necesita una solución de desbarbado criogénico para su línea de producción? Contáctanos hoy Para una consulta y presupuesto gratuitos.
LEE MAS
Del 7 al 10 de abril, se celebró en Nueva Delhi la feria IRE 2026 (India Rubber Expo 2026).Nuestro representante en India, Nisblast PEGE, tendrá una máquina de demostración, la PG-40T, en el stand número L030 de la feria.Muchos clientes nos visitan para hablar sobre este sistema de desbarbado criogénico compacto y de bajo consumo energético.Feliz de eso Máquina desbarbadora criogénica PEGE PG-40T puede desempeñar un papel importante en el apoyo al proceso de eliminación de pantallas para clientes indios.Máquina de desbarbado criogénico PEGE Son bien recibidos por clientes de todo el mundo.
LEE MAS
Dosificador de pérdida de peso líquido con función de calentamiento para dosificar aceite mineral de alta viscosidad para cliente mexicano. Dosificador de pérdida de peso de líquidos con función de calentamiento para dosificar líquidos o sólidos de alta viscosidad/adherencia a temperatura ambiente. Los alimentadores gravimétricos de líquidos permiten una alta eficiencia y precisión en los procesos de mezcla de materiales y composición de plásticos. Arriba se muestra el dosificador de pérdida de peso de líquido para un cliente en México.
LEE MAS
Dos unidades de máquinas criogénicas de desbarbado, modelos PG-80T y PG-120T, para el proceso de desbarbado de piezas de caucho de un cliente en Tailandia. Se enviaron dos magníficas máquinas criogénicas de desbarbado, modelos PG-80T y PG-120T, a Bangkok para un cliente en Tailandia, para su proceso de desbarbado de piezas de caucho. Las máquinas de desbarbado criogénico de Nanjing PEGE incorporan un escáner de código de barras para leer códigos QR, lo que permite una operación rápida y una gestión científica.Este cliente es una reconocida empresa multinacional con numerosas sucursales en el sudeste asiático y China. Esta es la segunda vez que adquiere nuestras máquinas desbarbadoras criogénicas. Nanjing PEGE siempre será su socio de confianza.
LEE MAS
Aplicación práctica de la máquina desbarbadora de caucho PEGE Spin Trim en la planta de caucho de Cikautxo en España. La máquina desbarbadora giratoria PG-ST-500, fiable y de alta calidad, para el proceso de desbarbado de piezas de caucho, se ha instalado correctamente en la fábrica del cliente. En la foto podemos ver que todo el sistema de eliminación de rebabas de goma del trim de giro está compuesto por 3 partes. Máquina de hilado para eliminar los restos de componentes de caucho. Elevador para transferir las piezas desbarbadas y las rebabas al separador de aire comprimido. El separador neumático separa las piezas defectuosas de las piezas buenas mediante soplado de aire y vibración. Todo el proceso de desbarbado por centrifugación puede automatizarse; el operario solo necesita cargar las piezas, observar el proceso y, a continuación, retirar las piezas terminadas. Gracias al apoyo técnico de nuestro valioso cliente, han realizado algunas modificaciones importantes en este sistema para mejorar la comodidad de uso y la estabilidad de la máquina. El diseño y el funcionamiento de nuestra máquina han recibido muchos elogios por parte de los clientes; el efecto de desbarbado y la eficiencia de la máquina desbarbadora de recortes de centrifugado son buenos. Nanjing PEGE siempre ha sido nuestro proveedor y socio de confianza en el proceso de desbarbado.
LEE MAS
Mejora tecnológica de la máquina de desbarbado criogénico PG-40T basada en los comentarios de los clientes. La PG-40T es nuestra máquina de desbarbado criogénico más compacta y de menor capacidad. Tras su lanzamiento al mercado, ha tenido una excelente acogida entre los clientes internacionales, especialmente los de India y Rusia. Su diseño compacto, menor consumo, potente sistema de chorro y compatibilidad con diferentes piezas hacen de este modelo de máquina desbarbadora de nitrógeno una buena opción para volúmenes de producción más pequeños. Recientemente, hemos recibido comentarios de nuestro cliente, quien nos indica que la zona de volteo de barriles presenta algunas carencias. Estructura original, cuatro ruedas en el fondo del barril para hacer girar el barril. Problema 1. El cilindro puede desgastarse por las ruedas bloqueadas. Problema 2. Las ruedas pueden atascarse por el material en su interior. En relación con los problemas mencionados, nuestro equipo técnico comienza a desarrollar un nuevo diseño de la estructura de volteo del barril utilizando una estructura diferente para desplazar el dispositivo de volteo. El diseño anterior permite la instalación de un soporte para el cañón, el cual es accionado por un motorreductor con un eje de control. El medio ya no obstruirá su funcionamiento, ni tampoco habrá desgaste en el fondo del cañón. El problema está totalmente resuelto. El equipo de desbarbado criogénico PG-40T, recientemente mejorado y con chorro de arena, ha sido enviado a la India para su exhibición. Creo que este nuevo desarrollo aumentará prolonga la vida útil del cañón y hace que la operación se desarrolle con mayor fluidez. En Nanjing Pege Techno Machine Co., Ltd siempre nos preocupamos por los comentarios de nuestros clientes y nos complace mejorar nuestras máquinas de desbarbado criogénico de forma constante y científica.
LEE MAS
Máquina criogénica de desbarbado PG-40T personalizada para un cliente ruso. Envío previsto para octubre de 2025. NANJING PEGE es un fabricante reconocido y prestigioso de máquinas desbarbadoras criogénicas con sede en Nanjing, China. Sus diferentes modelos de máquinas desbarbadoras criogénicas se envían y utilizan en todo el mundo.En octubre, fabricamos y enviamos un nuevo desbarbador criogénico más pequeño, el PG-40T, a nuestro cliente en Rusia para apoyar el proceso de desbarbado.Este equipo de desbarbado criogénico cuenta con algunos puntos de personalización especiales, entre ellos:Personalizamos dos cestas más pequeñas (de 10 litros de volumen) dentro de cestas estándar de 40 litros.La HMI, el PLC y el inversor son todos de SIEMENS, mientras que el controlador estándar es de Mitsubishi.En la entrada de la boquilla de nitrógeno líquido hay una válvula de control Rego para controlar la presión de entrada de LN2, que no debe ser superior a 10 bar.Taquilla adicional en la puerta para garantizar la seguridad en la zona de la cubierta frontal de la máquina.Todos los ajustes mencionados anteriormente son coordinados por PEGE para satisfacer las necesidades del cliente y mejorar el rendimiento y la calidad de la máquina.PEGE se esfuerza constantemente por desarrollar máquinas de alta calidad para mejorar la eficiencia y la precisión de sus clientes.
LEE MASEstamos en línea 7*24 horas para responder a todas sus preguntas


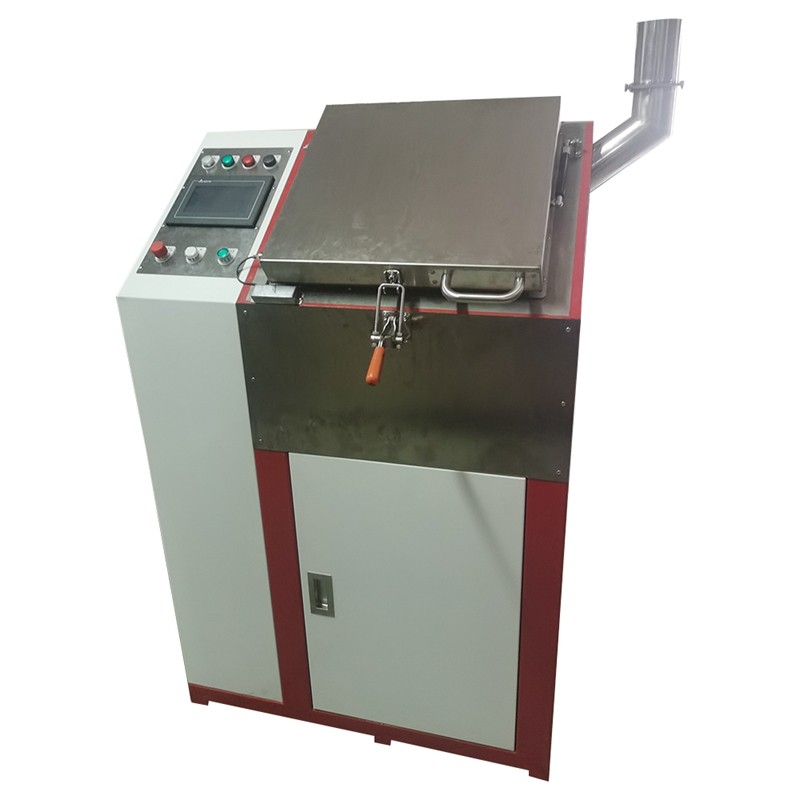 Máquina de desbarbado criogénico PG-40T
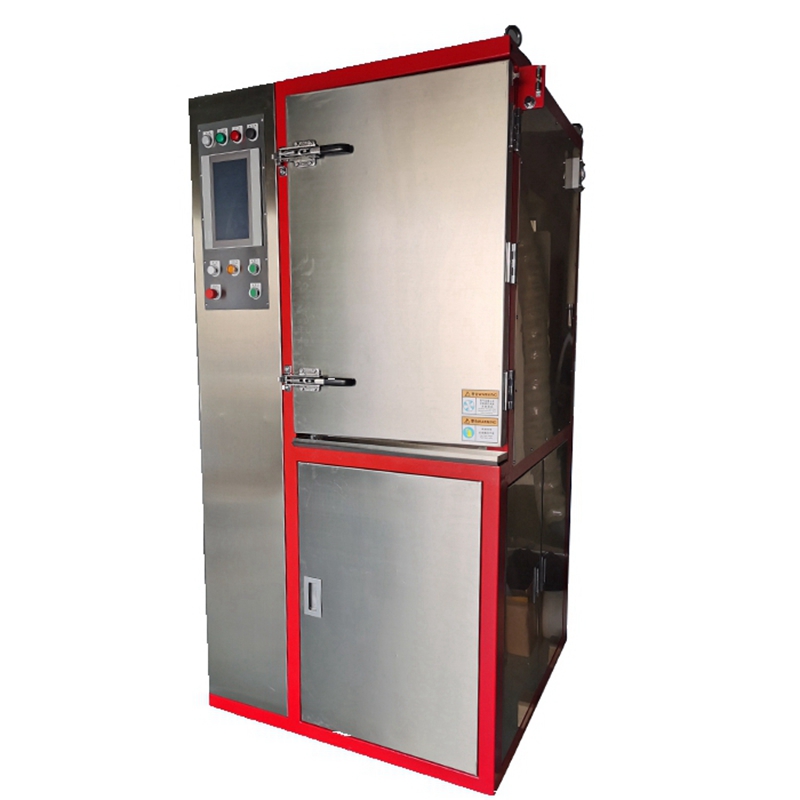 Máquina de desbarbado criogénico PG-60T
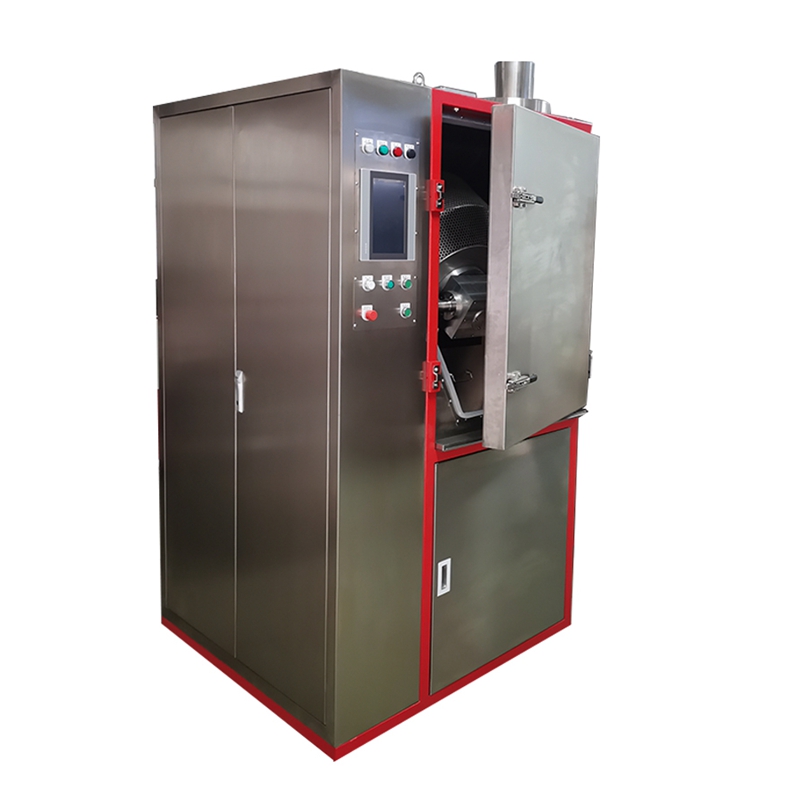 Máquina de desbarbado criogénico PG-80T
 Máquina de desbarbado criogénico PG-120T
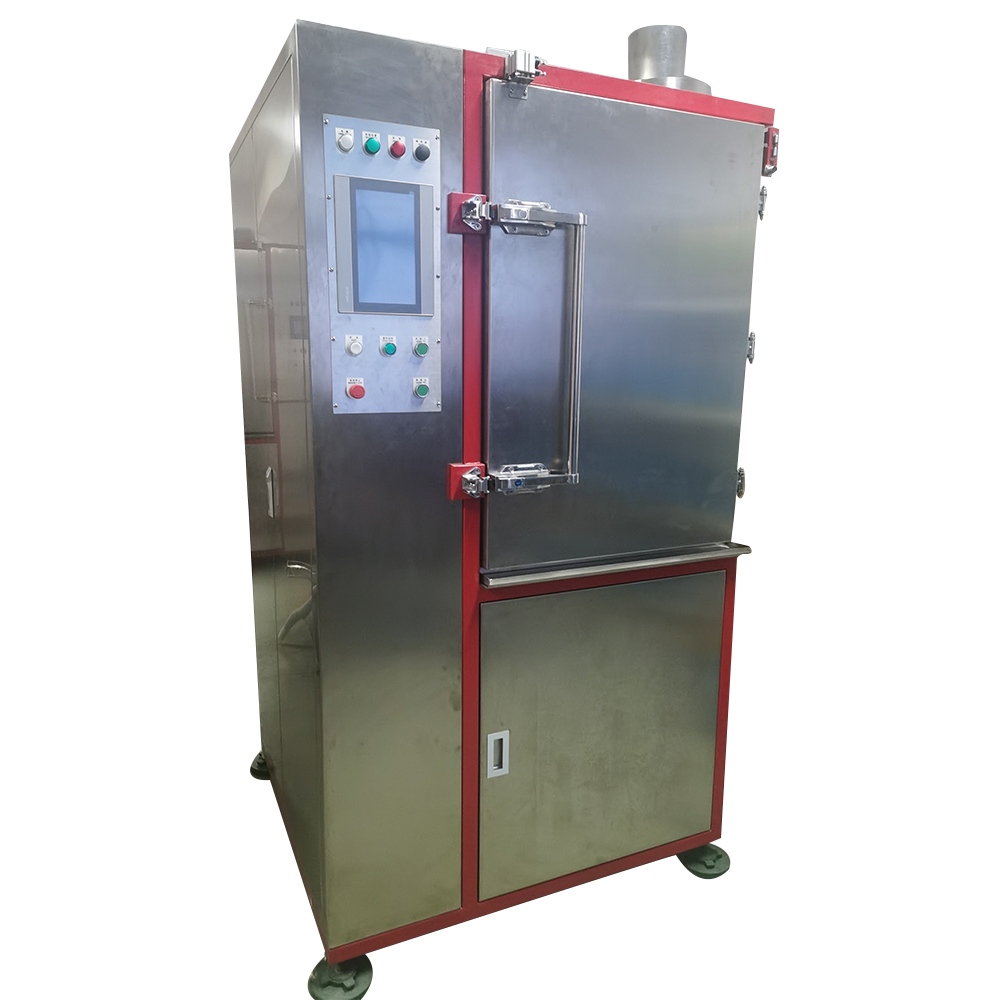 Máquina desbarbadora criogénica PG-150T
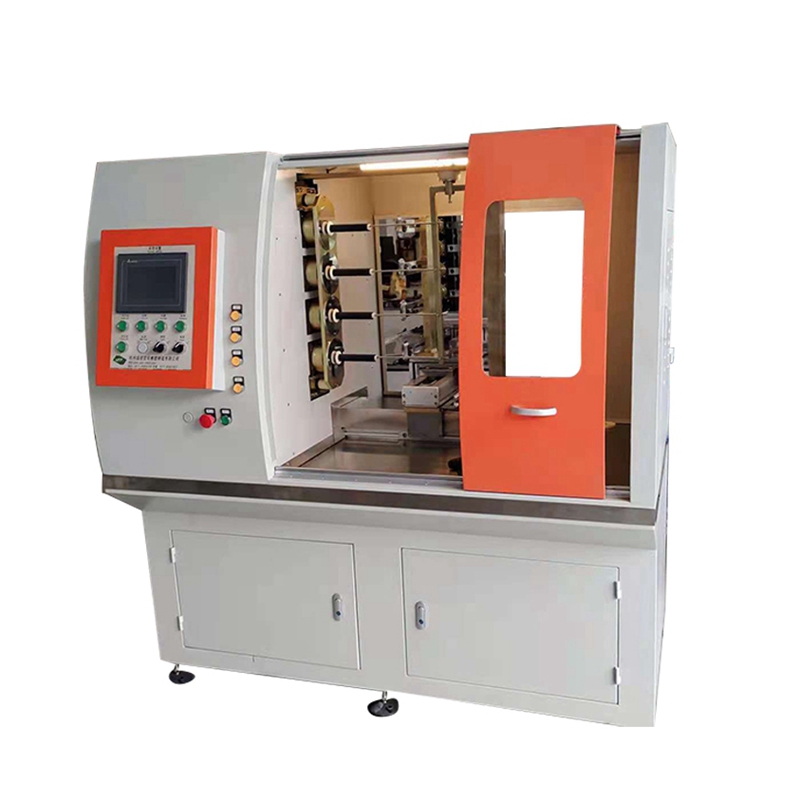 Máquina cortadora de juntas de lavadora de mandril al vacíoPG-YAQ-1S
 Desbarbadora de nitrógeno de China PG-40T
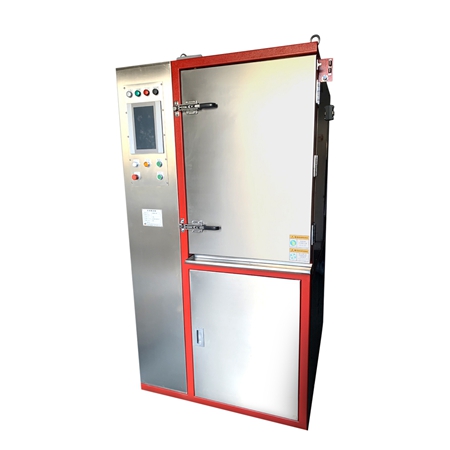 Máquina automática de desbarbado criogénico de piezas de caucho
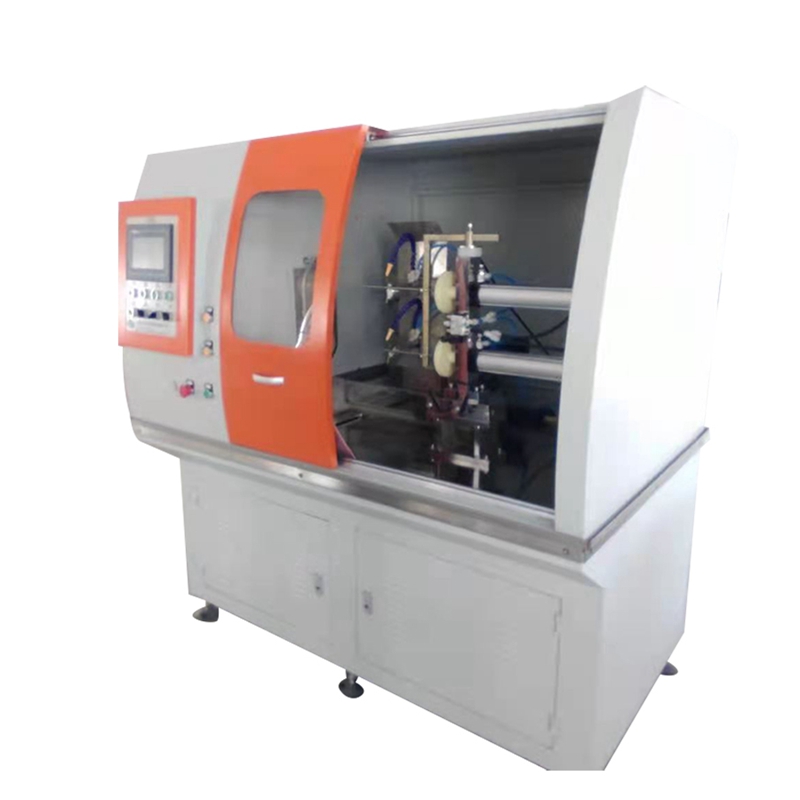 Máquina cortadora de mandril al vacío
 Nanjing Pege Frozen Shot Desbarbador criogénico Desbarbado de piezas de plástico
Máquina cortadora de juntas de mandril al vacío
 Máquina de desbarbado de granallado de nitrógeno líquido


 English
 français
 español
 Soporta red IPv6